TR
Hassasiyet Sfero Dökümler : Bir Grubun Gönderilip Gönderilmeyeceğine Ne Karar Verir?
Bir kompresör gövdesi mükemmel bir malzeme sertifikası taşıyabilir ve yine de işleme merkezinde hurdaya çıkarılabilir. Derece doğruydu, yumrular doğruydu ve döküm hâlâ yanlış kısımdı.
Uyumlu bir döküm ile kullanılabilir bir döküm arasındaki boşluk, çoğu sfero döküm projesinin kazanıldığı veya kaybedildiği yerdir. Bir teklif genellikle üç rakamla gelir: kalite, ağırlık ve kilogram başına fiyat. Üçünden hiçbiri projenin işe yarayıp yaramayacağına karar vermiyor. Buna karar veren şey, duvar kalınlığının çizimde söylendiği yerde kalıp kalmayacağı, işleme payının parçadan parçaya tutarlı olup olmayacağı ve ilk fikstür kurulumunun hurda raporu yerine parçalar üretip üretmeyeceğidir.
Dolayısıyla yararlı soru hangi dökümhanenin en ucuz olduğu değildir. Hangi dökümhanenin işleme sürecinizin bağlı olduğu üç veya dört özelliği, gerçekte sipariş ettiğiniz hacimde tutabileceğidir. Aşağıdaki her şey bundan kaynaklanmaktadır.
Sfero Dökümde Hassasiyet Gerçekte Ne Anlama Gelir?
Hassasiyet is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Metalürjik kontrol: ilgilendiğiniz bölümde kabaca yüzde 85 veya daha iyi nodülerlik, sabit nodül sayısı ve çizimdeki sertlik aralığına uygun ferrit-perlit oranı.
- Boyutsal kontrol: yalnızca cömert bir toplam uzunluk toleransı değil, seçilen bir veriye göre işlenmiş yüzlerin tekrarlanabilir konumu.
- İç sağlamlık: Yük taşıyan, basınç tutan veya delinip vidalanan bölümlerde büzülme gözenekliliği yoktur.
İkinci ve üçüncü katmanlar alıntıların birbirinden ayrıldığı yerdir. İki dökümhanenin her ikisi de 500-7 fiyat verebilir ve her ikisi de temiz demir dökebilir, ancak bir işleme hattında farklı davranan parçalar teslim edebilirler çünkü biri ince duvarlı bir silindirde kabuk kalınlığını kontrol ederken diğeri bunu kendi kendini düzenleyen bir değişken olarak ele alır.
Kilogramla demir almıyorsunuz. Döküm yüzeyi ile makinistinizin yaptığı ilk kesim arasındaki mesafeyi satın alıyorsunuz.
Kesiti Ölçtükten Sonra Dereceyi Seçin
Yayınlanan özellikler sizin tarafınızdan değil, standart test çubuklarından gelir. Kesit boyutu, metalin ne kadar yavaş soğuyacağını belirler ve soğuma hızı, matriste ne kadar perlitin kalacağını belirler. Dolayısıyla veri sayfasından seçilen bir kalite, 60 mm'lik bir göbeğe döküldüğünde farklı davranabilir.
| ISO 1083 notu | ASTM A536 eşdeğeri | Çekme mukavemeti | %0,2 verim | Uzama | Tipik parçalar |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250MPa | %15 | Pompa gövdeleri, valf gövdeleri, kapaklar |
| 500-7 | 65-45-12 | 500MPa | 320MPa | %7 | Rulman yatakları, rotor yatakları, karterler |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | %3 | Makine tabanları, sütunlar, yük destekleri |
| 700-2 | 100-70-03 | 700 MPa | 420MPa | %2 | Aşınma açısından kritik kesici uçlar ve kılavuzlar |
Bunu iki sonuç takip ediyor. Ağır bir bölüm 600-3 gerektiriyorsa, alaşımlama veya ısıl işlem hakkında bir konuşma bekleyin çünkü bölümün kendisi hedefe karşı çalışır. Ve uzama, alıcıların atlama eğiliminde olduğu sayıdır; Genellikle bir presle oturtma veya termal döngü onu zorladığında bir dökümün nasıl davranacağını tahmin eden odur.
Kaplamalı Kum, Reçine Kumu, Yeşil Kum: Süreci Özellikle Eşleştirin
Kalıplama rotası, ilk dökümden önce ulaşılabilir toleransı, yüzey kalitesini ve takım maliyetini belirler. Geç seçmek pahalıdır çünkü rotayı değiştirmek genellikle yeni modeller anlamına gelir.
- Yeşil kum: sabit hacimde orta ve büyük parçalar için en düşük kalıp maliyeti ve iyi ekonomi; ince duvarlar ve keskin iç çekirdekler ekstra ödenek gerektirir.
- Reçine bağlı kum (pişmeyen): orta ölçekli partiler için sağlam bir orta zemin, yaş kumdan ve esnek aletlerden daha iyi boyutsal stabiliteye sahiptir.
- Kaplamalı kum (kabuk): Duvar tutarlılığının model fiyatından daha önemli olduğu kompresör silindirleri gibi ince duvarlı, yüksek tekrarlanabilirliğe sahip parçalar için olağan seçim.
- Isıl işlem: bir kalıplama işlemi değildir ancak aynı kararın bir parçasıdır, çünkü normalleştirme veya gerilim giderme, işleme sonrasında hem sertliği hem de boyutsal davranışı değiştirir.
Hoşgörü iddialarının bir sıfata değil, bir sınıfa ihtiyacı vardır. "Bir milimetre tutuyoruz" diyen tedarikçi tek bir özelliği anlatıyor. Fikstürünüzün bulunduğu spesifik özellik için hangi tolerans derecesinin geçerli olduğunu sorun.
Bu Dökümlerin Bitmiş Makinenin İçinde Oturduğu Yer
Parçaların yaptıkları işe göre belirlenmesi en kolay olanıdır çünkü kabul kriterleri ilk etapta bu şekilde yazılır.
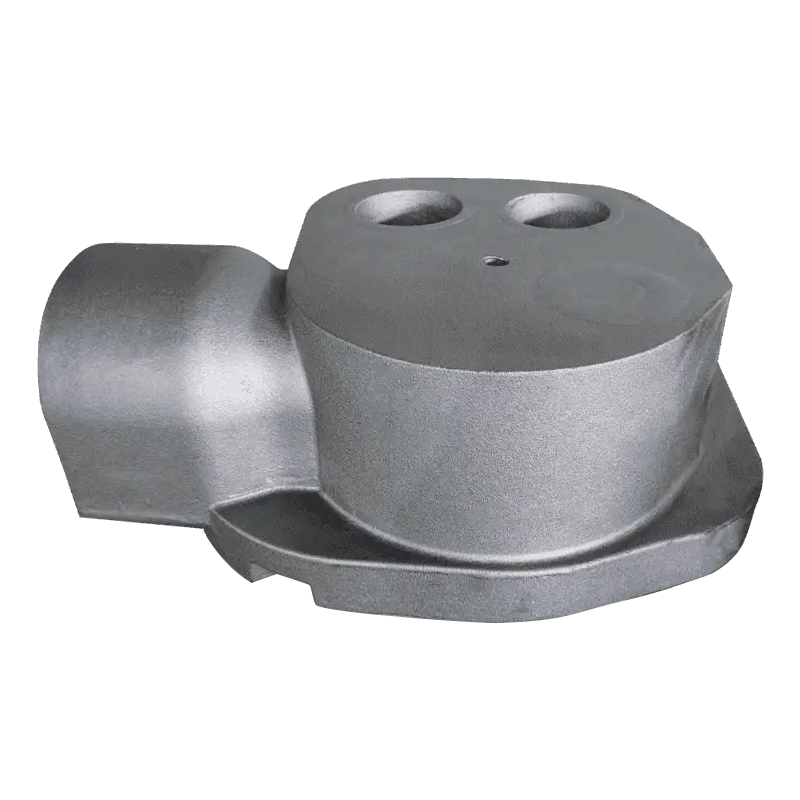
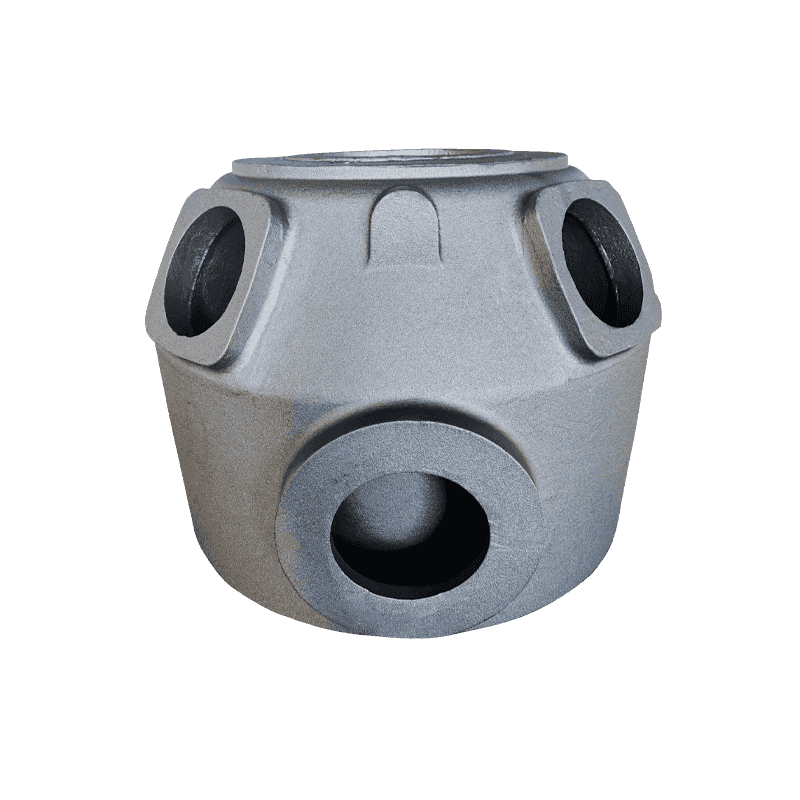
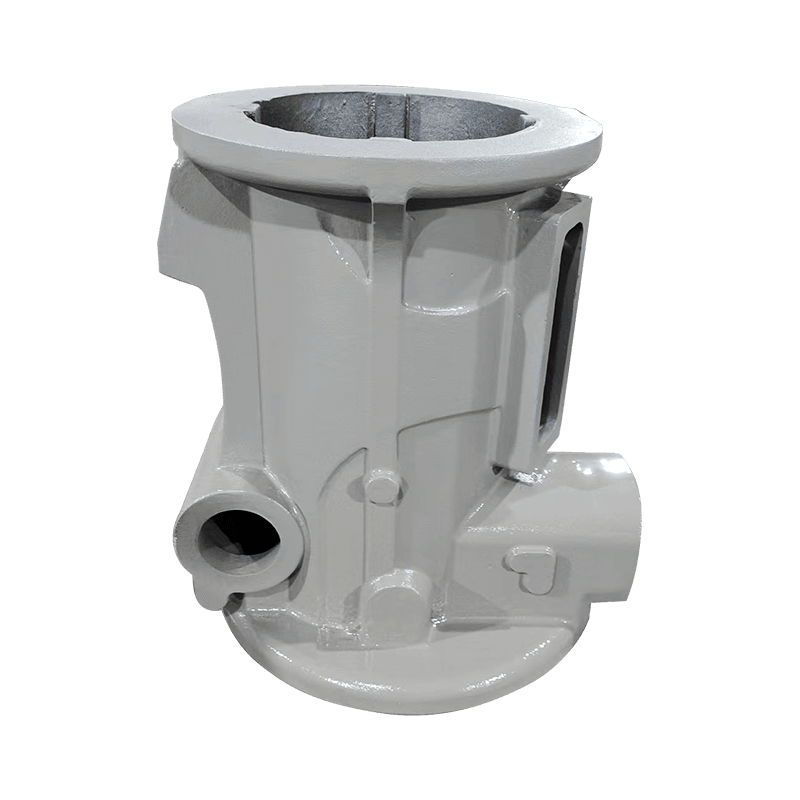
Kompresör dökümleri
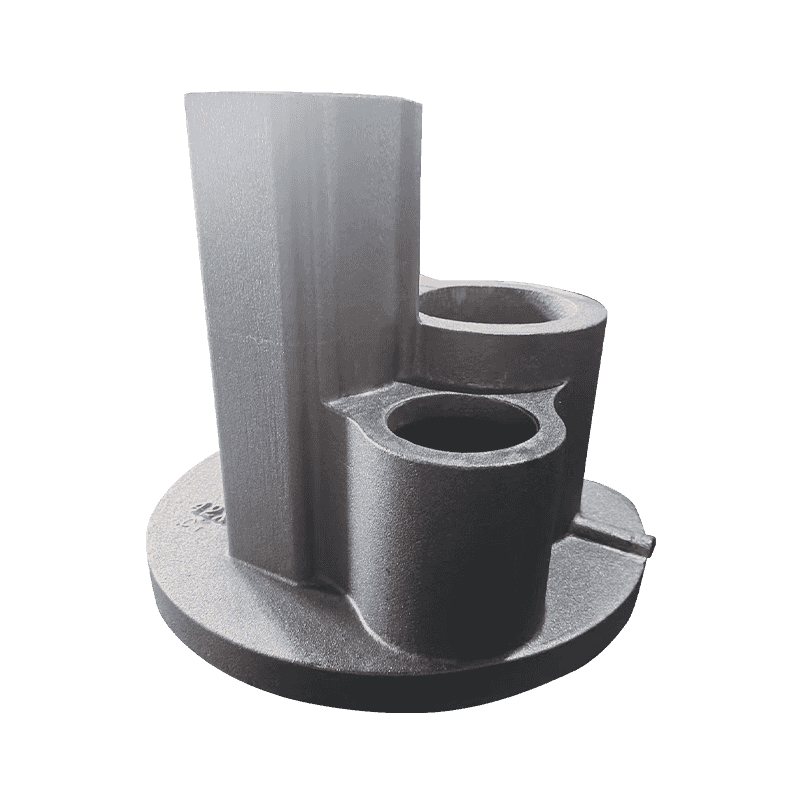
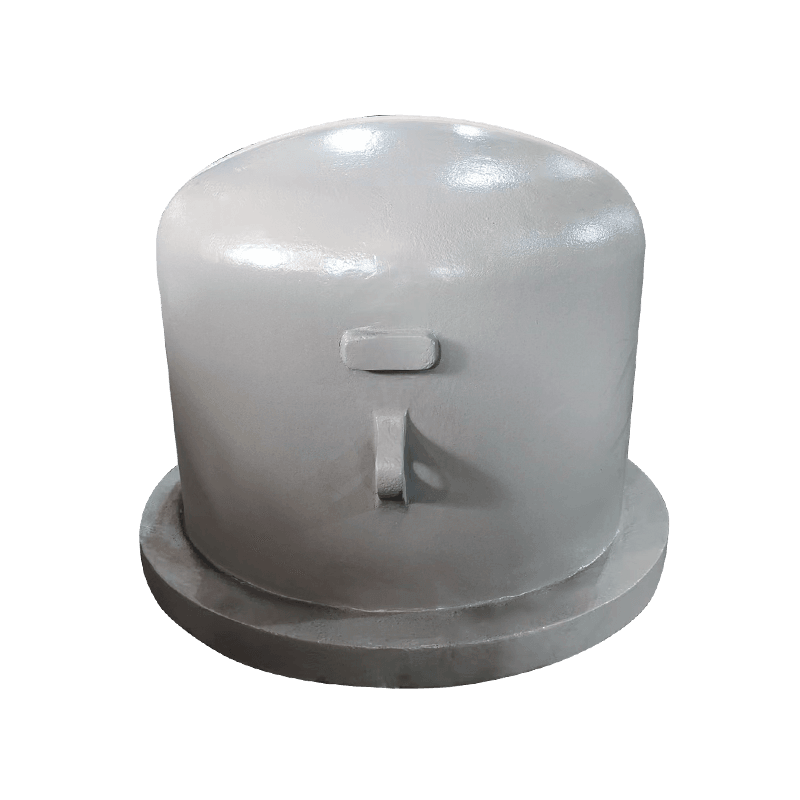
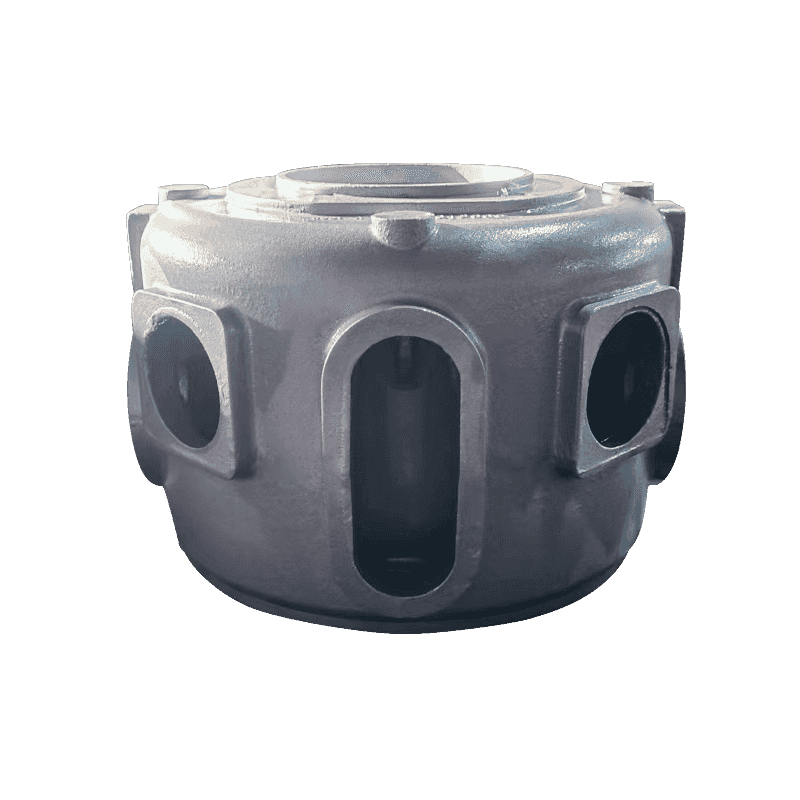
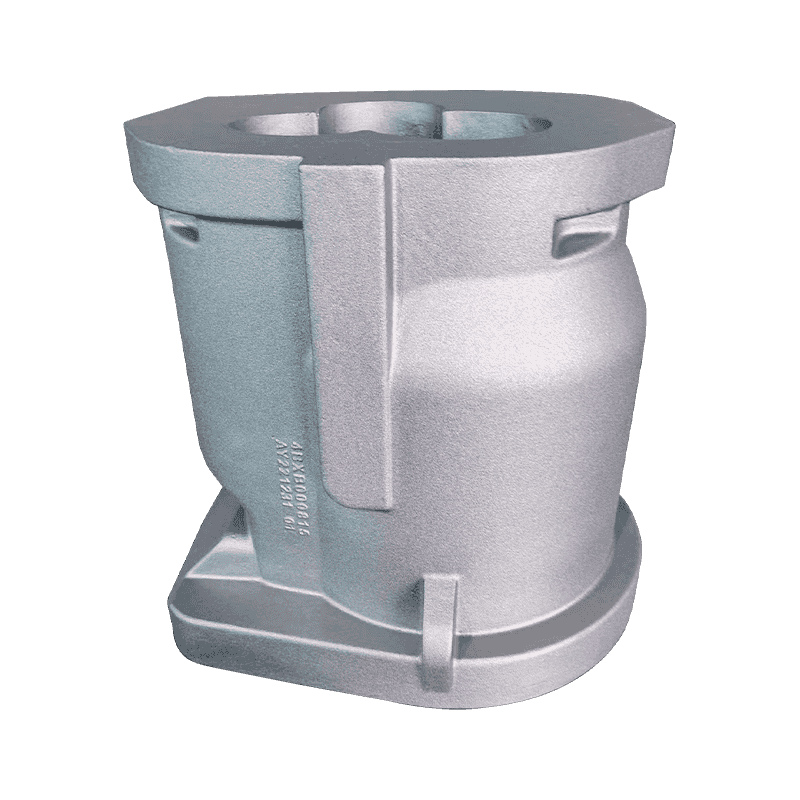
Kompresör işi sızdırmazlık, hizalama ve yağ yönetimine bağlıdır. Rulman yatakları, rotor yatakları, karterler, silindirler, egzoz yatakları ve yağ kovalarının her biri farklı şekilde arızalanır: çok yumuşak bir koltuk oval şekilde aşınır, kayan bir silindir duvarı kompresyonunu kaybeder, deforme olan bir karter rulman ön yükünü tutamaz. nasılsın denge gücü ve aşınma direnci Rulman yuvasındaki karar, işleme sonrasında değil, döküm aşamasında verilmesi gereken bir kararın tipik bir örneğidir.
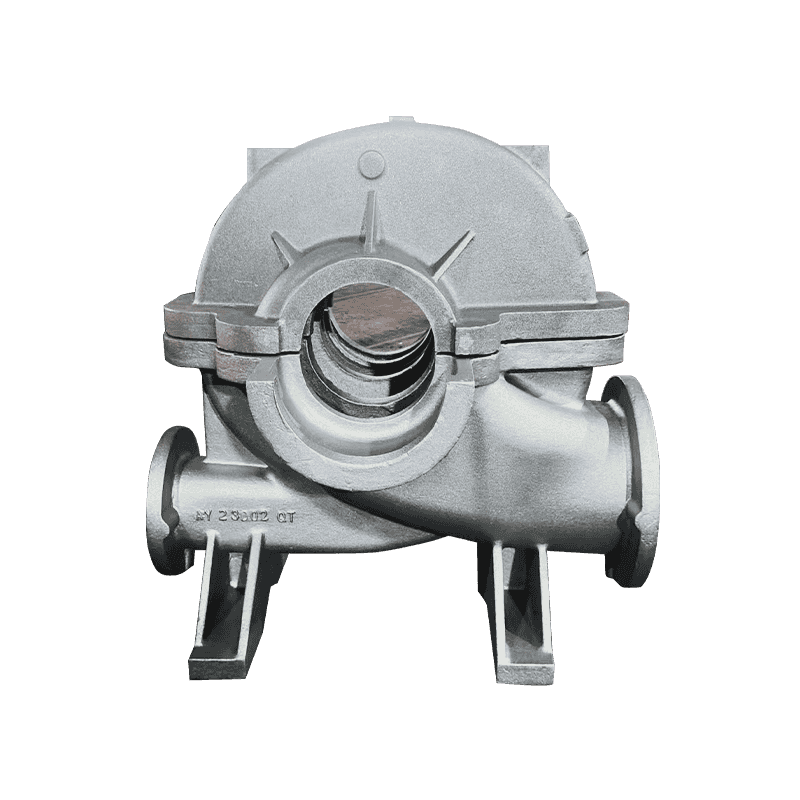
Pompa ve vana dökümleri
Eksenel akış pompaları, pompa gövdeleri, çift pompa kapakları, pistonlu pompa valf gövdeleri ve pompa diskleri genellikle basınca dayanıklı veya akış açısından kritiktir. Burada kabul testi genellikle bir sızıntı testi artı bir duvar kalınlığı kontrolünden oluşur; bu da gözeneklilik kontrolünün çekme mukavemetinden daha önemli olduğu anlamına gelir.
Takım tezgahı dökümleri
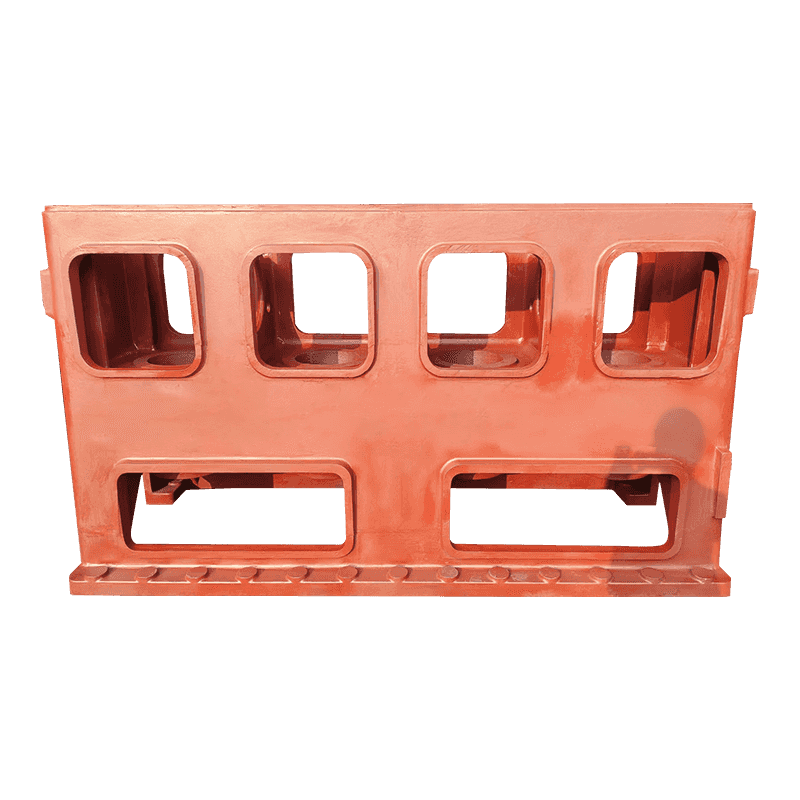
Tabanlar ve kolonlar ise tam tersi bir durumdur: gerçek değeri yıllar süren hizmet boyunca sağlamlık ve boyutsal stabilite olan ağır, sessiz parçalar. Gerilimin azaltılması ve kesit bütünlüğü, sıkı bir doğrusal toleranstan daha önemlidir.
Bir Örneği Onaylamadan Önce Neleri Doğrulamanız Gerekir?
İlk ürün örneği, bir dökümhanenin bir kez neler yapabileceğini kanıtlıyor. Onay, her zaman neler yapabileceğiyle ilgili olmalıdır. Ağırlığın çoğunu altı öğe taşıyor:
- Nodülerlik, yalnızca ayrı olarak dökülmüş bir test çubuğundan değil, parçanın kendisinden kesilen bir kesit üzerinde ölçülmüştür.
- Tolerans sınıfının açıkça belirtildiği, fikstürünüzün kullandığı aynı verilere referans veren boyutsal bir rapor.
- Aynı dökümden en az üç parçada ölçülen, en ince kısımdaki duvar kalınlığı.
- Yaklaşık 30 HB'den daha geniş bir yayılma genellikle eşit olmayan soğutma veya ısıl işleme işaret ettiğinden, parti genelinde sertlik aralığı değişir.
- Yük taşıyan veya basınca dayanıklı bölümlerin sağlamlık kontrolü, ultrasonik test yoluyla veya kurban bir parçanın kesilmesiyle yapılır.
- Isı numarasından dökme tarihine ve ısıl işlem partisine kadar izlenebilirlik, böylece daha sonra bulunan bir problem hızla daraltılabilir.
Bu altı öğe, iki kez istenmeden ilk makale raporunda görünüyorsa, tekrar sipariş vermek için ihtiyaç duyduğunuz çoğu şeye güvenle sahip olursunuz.
Yalnızca fiyatla satın alınan dökümler en pahalı olanlardır. Yüzde ikilik daha düşük bir birim fiyat, bir yeniden işleme çalışmasından, bir hava nakliyesi değiştirme partisinden veya durmuş bir montaj hattından nadiren kurtulur.
Fiyatı Gerçekte Ne Etkiler?
Birim fiyatı bakılacak son rakamdır çünkü diğer altı adetten toplanmıştır.
- Desen ve maça kutusu amortismanı, parti büyüklüğüne yayılır.
- İşleme payı: Geniş yüzeyde ekstra 3 mm, gerçek ağırlık, gerçek metal ve gerçek kesme süresi anlamına gelir.
- Metalurjik yol: Ağır bir bölümde kaliteye ulaşmak için gereken alaşımlama ve ısıl işlem.
- Denetim kapsamı: boyutsal raporlar, ultrasonik testler ve kesitli numunelerin tümü maliyeti artırır ve riski azaltır.
- Kaplanmış kumun işleme maliyetini geri kazanma eğiliminde olduğu ince duvarlı parçalardaki hurda oranı.
- İnce duvarlı ve işlenmiş yüzeylere sahip parçalar için paketleme ve ihracat işlemleri.
Bu altısını anlayan bir alıcı gerçeklerle pazarlık yapabilir. Yalnızca kilogram başına rakamı karşılaştıran bir alıcı, dökümhanenin kontrol ettiği birkaç kişiyle pazarlık yapıyor.
Hassasiyet ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Daha sonra doğru sırayla çalışın: işleme verisini bulun, döküme geri dönün ve tesviye ve kalıplama sürecinin takip etmesine izin verin. Bu sipariş nadiren başarısız olur.