TR
Sfero Dökümlerin İşlenmesi : Parça Başına Maliyeti Ne Belirler?
Küresel grafit, küresel grafitli demiri güçlü, sağlam ve belirtilmeye değer kılar. Bu aynı zamanda talaşların lifli olmasına, ısının inatçı olmasına ve tolerans aralığının çoğu çizimin kabul ettiğinden daha dar olmasına neden olur. Tesviye kontrolü ve fikstürle bağlama, herhangi bir kesici uç kataloğundan daha fazla belirleyicidir.
Aynı haftada aynı modelden dökülen iki rulman yatağı, bir makinede iki farklı malzeme gibi davranabilir. Biri 220 m/dak hızla temiz bir şekilde delik açıyor. Diğeri, takım tam derinliğe ulaşmadan önce uç köşesini köreltir. Program hiç değişmedi. Dökümler şunları sağladı: bir yükselticinin yakınında perlit ağırlıklı bir bölüm, ince bir kaburga üzerinde soğuk bir kaplama veya parti boyunca 40 HBW'lik bir salınım.
Metalurji tavanı belirler, fikstürleme zemini belirler ve kesme verileri yalnızca aralarındaki pencerenin içinde çalışır.
Sfero Döküm Makineleri Neden Gri Demirden Farklıdır?
Gri demirde grafit, matrisin içinde binlerce küçük dahili talaş kırıcı gibi duran pullar oluşturur. Talaşlar kısa kesilir ve kesim hafiftir. Magnezyum işlemi, grafiti nodüllere dönüştürür; bu da küresel grafitli demire gücünü ve uzamasını veren ve ayrıca yerleşik talaş kırılmasını ortadan kaldıran şeydir.
Tezgahta sonuç tahmin edilebilir: daha uzun, daha ince talaşlar, aynı kesme derinliğinde daha yüksek kesme kuvvetleri ve talaşın daha azını taşıması nedeniyle kesici kenarda daha fazla ısı tutulur. Bu nodüllerin etrafındaki matris daha sonra aletin nasıl aşınacağına karar verir.
- Ferritik, 170-210 ağır ağır civarında. Yumuşak ve yapışkan; düşük hızda kenarlarda yığılma, lekeli yüzeyler ve sürüklenen boyutlar.
- Perlitik, 230-290 ağır ağır civarında. Aşındırıcı; Yan yüzey aşınması ve çentik aşınması devreye girer ve sertlik arttıkça takım ömrü hızla düşer.
- Karışık döküm yapısı. Bir kalite, ince flanşta 200 HBW ve ağır göbekte 250 HBW okuyabilir, bunun tek nedeni soğutma hızının farklı olmasıdır.
- Nodülarite ve nodül sayısı. Sürekli olarak ince, yüksek sayılı grafit makineleri; kaba veya dejenere grafit, bir dayanım sorunu haline gelmeden çok önce bir işleme sorunu haline gelir.
İki döküm aynı kalitede damgayı taşıyabilir ve yine de 40 HBW kadar farklılık gösterebilir. Bu fark asla çizimde görünmüyor. Fatura eklemede görünür.
Tekrarlamaya değer bir ayrıntı: Sfero demir ince taneleri zararsız değildir. Kuru kaba işleme, grafit açısından zengin ince bir toz üretir, bu nedenle kesimdeki ekstraksiyon temizlikle ilgili değil, prosesle ilgilidir.
Üretim Alanında Dayanıklı Kesim Parametreleri
Aşağıdaki rakamlar sert bir tezgahta kaplamalı karbür için başlangıç noktalarıdır, vaat değildir. Sfero demir, düşük karbonlu çelikten daha hızlı, aynı sertlikteki gri demirden daha yavaş keser ve bir parti içindeki dağılım genellikle kaliteler arasındaki aralıktan daha geniştir.
| Durum | Tipik sertlik | Dönüş hızı | Besleme | Notlar |
|---|---|---|---|---|
| Ferritik, döküm halinde | 170-210 HBW | 220-300 m/dak | 0,25-0,40 mm/dev | Keskin pozitif eğim; Kenarın derinin altında kalması için kaba işleme derinliğini 2 mm'nin üzerinde tutun |
| Perlitik, döküm halinde | 230-290 HBW | 150-220 m/dak | 0,20-0,35 mm/dev | TiAlN veya Al2O3 kaplamalı sert alt tabaka; ufalanma yerine yanak aşınması bekliyoruz |
| Östemperlenmiş veya soğutulmuş | 300-380 ağır ağır | 80-150 m/dak | 0,15-0,25 mm/dev | CBN veya bıyık seramik; sertlik hızdan daha önemlidir |
| Kesintili kesik veya ağır cilt | değişir | %25-35 oranında azaltmak | 0,15-0,25 mm/dev | Negatif eğim ve güçlü kenar; aletin kesimde kalmasına asla izin vermeyin |
- İlk geçişi alçı cildin altında tutun. Soğutulmuş bir yüzeyin sıyırılması, bir kenarı kırmanın en güvenilir yoludur.
- Bitirmeyi yalnızca beslemeyle takip etmeyin. Sfero dökümde yüzey kalitesi, daha hafif ilerlemeye kıyasla hız ve kenar keskinliği nedeniyle daha fazla gelişir.
- Frezeleme: kurulumun izin verdiği yerde tırmanmalı kesim, diş başına ilerlemeyi yüksek tutun ve ince taneleri yeniden kesmek yerine temizleyin.
- Yalnızca ilk üründe değil, gelen partide de sertliği kontrol edin. Numunenin 30 HBW üzerinde çalışan bir parti, o numunede kanıtlanmış bir programı yenecektir.
Satın alma siparişine bir sertlik aralığı girin. 170-230 HBW bandı, metalurjik olduğu kadar bir işleme talimatıdır ve dökümden önce anlaşmaya varmak, takım ömrü probleminden sonra tartışmaktan çok daha kolaydır.
Görünümü Kullanmak, Üşümek ve İlk Geçiş
Kum dökümünün dıştaki bir veya iki milimetrelik kısmı, kesici uçunuzun seçildiği malzeme değildir. Bu katman, soğuk kalıptan, yanmış kumdan, oksitlerden ve küçük kalıntılardan oluşan soğutulmuş bir bölgeyi tutabilir. Hafif bir son işlem geçişiyle çıkarmak, aletin kesmek yerine sürtünmesine neden olur ve sürtünme kenarları tahrip eder.
Yükselticilerin ve ince kaburgaların yakınındaki sert noktalara dikkat edin. Belirtilen parti sertliğinin çok üzerinde durabilirler. Her parçada aynı nokta gıcırdıyor ve rengi soluyorsa, öncelikle bunu bir desen ve soğuma sorunu olarak ele alın; kesici uç kalitesinin değiştirilmesi arızayı yalnızca birkaç parça sonraya taşır.
- Yine de işlenecek bir yüzeye düzlem yapın veya veri olarak işlenmiş bir ped belirtin.
- Her kelepçenin altından doğrudan destek alın. Sünek demir, kenetleme yükü altında yaylanacak ve kelepçeler çıkana kadar bu sapmayı tutacak kadar sünektir.
- Uzun tabanlarda ve sütunlarda üç noktalı desteğin yanı sıra ayarlanabilir krikolar kullanın ve herhangi bir şeyi sıkmadan önce sallanma olup olmadığını kontrol edin.
- Kaba, serbest bırakın ve bitirin. Parça kaba işlemeden sonra hareket ederse, bu hareket yeniden işleme notuna değil süreç planına aittir.
Eşmerkezli Kalması Gereken Delikler, Veriler ve Yuvalar
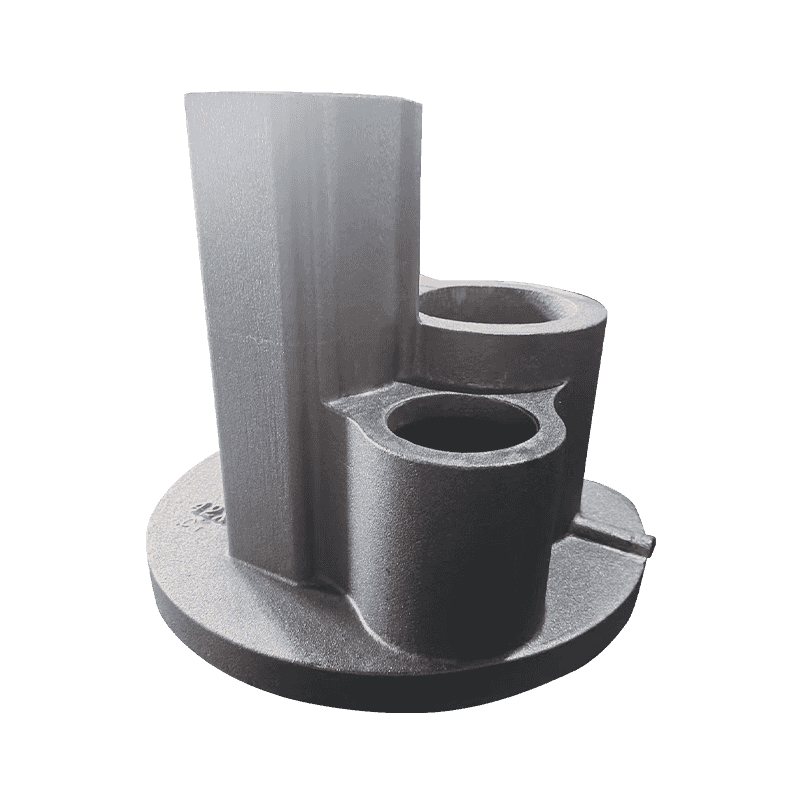
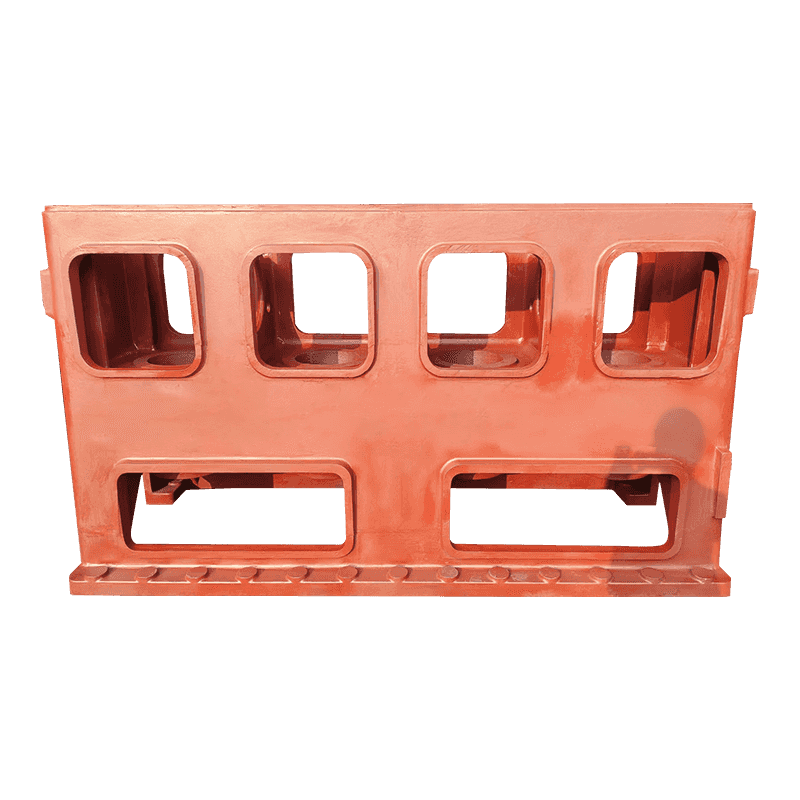
İşlenmiş sfero dökümlerdeki reddedilmelerin çoğu kozmetik değil geometriktir. Bir kompresör gövdesi, bir montaj yüzeyini, bir ana deliği ve birkaç şaft yuvasını birbirine bağlar. Ham döküm yüzeyinden deliğin ve gerçekten çalıştığınız toleransın makinenin değil modelin olduğunu belirtin.
Geçerli olan sıra pek de göz kamaştırıcı değil: referans yüzlerini pürüzlendirin, dökümün yerleşmesine izin verin, ardından deliği bitirin ve ilgili tüm yuvaları buradan işleyin. Sfero dökümün daha yüksek mukavemeti, tasarımcıların gri demire kıyasla duvarları inceltmelerine olanak tanır; bu da ağırlığa yardımcı olur ve stabiliteye zarar verir, çünkü ince bir muhafaza kelepçeleme altında esner ve kesimden sonra gevşer.
İşleme ödeneği bu konuşmanın diğer yarısıdır. Çok az tolerans sığ bir sürtünme geçişine neden olur; çok fazla, ekstra kaba işleme işlemi ve gözenekliliğin açılma şansının artması anlamına gelir.
| Döküm boyutu (maksimum boyut) | Tek yüzlü ödenek | Tipik parçalar |
|---|---|---|
| 150 mm'ye kadar | 2-3mm | Kapaklar, küçük muhafazalar, işlenmiş pedler |
| 150-500mm | 3-5mm | Pompa gövdeleri, rulman yatakları, valf gövdeleri |
| 500-1500mm | 5-8mm | Kompresör gövdeleri, makine tabanları |
| 1500 mm'nin üzerinde | 8-12mm | Sütunlar ve büyük çerçeveler |
Çerçeveler ve Sütunlar: Titreşimin Son Noktayı Belirlediği Yer
Takım tezgahı imalatçıları kesimde ortaya çıkan nedenlerden dolayı gri ve sünek demir arasında seçim yapar. Gri demirdeki pul grafit, titreşimi etkili bir şekilde ısıya dönüştürür, bu nedenle sessiz kalması gereken yataklar ve kaydıraklar genellikle gri demirdir. Küresel grafit bu sönümlemenin bir kısmını ortadan kaldırır ancak daha yüksek mukavemet ve sertlik sağlar; bu nedenle bükülme yükü altındaki kolonlar ve yapılar çoğunlukla sünek demirdir.
Makinist için bu, büyük bir dökümün doğru olabilmesi için önce stabil olması gerektiği anlamına gelir. Atölye ile termal denge, kenetleme kadar önemlidir: kaba işlenmiş soğuk ve bitmiş sıcak bir sütun, işlemler arasında hareket edecektir. Nasıl olduğuna dair daha geniş resim Döküm kalitesi işleme doğruluğuna da yansıyor çizim dondurulmadan önce okumaya değer.
Pratikte: Önce montaj yüzeyini işleyin, buradan ray yuvalarını belirtin ve parçanın hareketi durana kadar bitirme geçişini tutun. Dar toleranslarda iki farklı günde ölçüm yapın.
Pompa ve Vana Gövdeleri: Duvar Kalınlığı ve Sızıntı Yolları
Pompa gövdeleri ve valf gövdeleri basınç sınırlarıdır, dolayısıyla gizli bir kusurun ağır bir bedeli vardır. Duvara gömülü bir gözenek bir dökümdür; bir delik işleme barası tarafından açılan aynı gözenek, halihazırda kendisine yatırım yapılan işleme saatleri ile hurdaya çıkarılan bir parçadır.
İki alışkanlık bu riski azaltır. Basınç sınırlarında tahribatsız muayeneyi işleme sonrasında değil, işleme öncesinde belirtin, çünkü kaba bir döküm üzerinde radyografi veya ultrasonik testin maliyeti, sızıntılı conta yüzüne sahip bitmiş bir parçadan çok daha azdır. Genel boyut toleransları gerçekte sızıntı yapan özelliği nadiren kontrol ettiğinden, flanş yüzleri ve conta delikleri için çizime düzlük ve paralellik ekleyin.
Sfero döküm, daha kırılgan bir malzemeyi çatlatabilecek su darbesine, termal döngüye ve ani basınç artışlarına tolerans göstererek buradaki yerini kazanır. İşlemenin sonucu basittir: conta yüzeyleri ve cıvata daireleri, yalnızca tezgahta değil, hidro-test sonrasında da geometrilerini korumak zorundadır.
İlk Kesimden Önce Neler Çözülmeli?
Sfero dökümlerin güvenilir bir şekilde işlenmesi, bir işleme sırrı olmaktan ziyade çoğunlukla bir satın alma alışkanlığıdır. Bu noktaları siparişe ekleyin ve mağazanın tahmin yürütmeyi bırakmasını sağlayın:
- Belirtilen test konumuyla birlikte bir kalite artı bir sertlik aralığı.
- Tek bir genel figür değil, özelliğe göre işleme payı.
- Veri tanımı ve verinin döküm halinde mi yoksa makinede işlenmiş mi olduğu.
- Basınç ve sızdırmazlık yüzeylerindeki gözeneklilik için kabul kriterleri.
- Kesitli bir parçanın sertlik haritasını içeren örnek onay.
Getirisi: sertlik yayılımı kontrol edildiğinde ve veriler üzerinde anlaşmaya varıldığında, öngörülebilir takım ömrüne sahip öngörülebilir hızlarda sünek demir makineleri. Geriye kalan değişken, açık bırakmayı seçtiğiniz değişkendir.
Haian Aoyu Machinery Manufacturing, Avrupa, Japonya ve Kuzey Amerika'da yaklaşık 20.000 ton yıllık döküm kapasitesi ve ihracat tecrübesiyle kompresör, pompa, valf ve takım tezgahı imalatçıları için sfero ve gri demir dökümler üretiyor; inceleyebilirsin tam döküm kapsamı Bir tedarikçinin masasına bir çizim koymadan önce bu parçaların arkasında.