TR
Bir kompresör karteri, çizimdeki aralığın içinde, 205 HB'de gelen muayeneden geçer. Üç hafta sonra, bir sonraki döküm makinelerinden farklı talaşlara sahip aynı parça, takımları iki kat daha fazla aşındırıyor ve bozuk bir yatak deliğiyle fikstürden çıkıyor. Kimya değişmedi, çizim notu hala normalleştirilmiş bir durumu gerektiriyor ve sertlik okuması yalnızca birkaç puan farklı. Değişen şey soğutmaydı: ikinci parti çalkalamadan sonra daha hızlı soğudu, böylece matrisinin büyük bir kısmı perlit olarak tamamlandı.
Isıl işlemin bir son adımdan ziyade bir malzeme spesifikasyonu olarak ele alınmasının tüm argümanı budur. Kimya, küresel grafitli demirde tavanı belirliyor; gerçekte ne alacağınıza matris karar verir. Aşağıda her ortak tedavinin matrise ne yaptığı, hangi işlemin hangi parçaya uygun olduğu ve bir dökümhanenin ölçüp belgeleyebileceği bir gereksinimin nasıl yazılacağı anlatılmaktadır.
Isıl İşlem Neleri Değiştirir Neleri Değiştiremez
Sünek demir sünektir çünkü grafiti dökümden önce magnezyum veya nadir toprak ile muamele edilmiştir, bu nedenle pullar yerine nodüller halinde katılaşmıştır. Nodüller, bir pulun keskinleştireceği çatlak ucunu köreltir ve bu geometri, her normal ısıl işlemden sağ çıkar. Yaklaşık 1000 °C'nin üzerindeki aşırı ısınma ona zarar vermeye başlar, bu da tedavi pencerelerinin açık uçlu olmamasının bir nedenidir.
Isıl işlemin kontrol ettiği şey, nodüller arasındaki metal olan matristir. Dört koşul neredeyse tüm ticari işleri kapsar:
- Ferrit: yumuşak, işlenebilir, yüksek uzama ve tamamen tavlanmış kalitelerin matrisi.
- Perlit: katmanlı karbür ve ferrit, daha az uzama ile daha güçlü ve daha sert.
- Temperlenmiş martensit: Su verme ve temperleme yoluyla üretilir, en zor genel durum.
- Ausferrit: Östemperleme yoluyla ve ADI kaliteleri temelinde üretilen, ostenit kalıntısı içeren iğnemsi ferrit.
İkinci iş stresi azaltmaktır. Döküm, kalıp içinde eşit olmayan şekilde soğur ve sallama, taşlama ve kaba işleme daha fazla strese neden olur. 550–650 °C'de tutulan ve yavaşça soğutulan bir parça, matrisi hiç değişmeden gevşer; bu, büyük bir makine tabanı için çekme mukavemetindeki herhangi bir kazançtan daha önemlidir.
Beş Uygulama ve Her birinin Ürettiği Malzeme
Tedaviler genellikle isimle belirtilir, ancak isim bir matris ve özellik aralığının kısaltmasıdır. Aşağıdaki aralıklar sıradan kesit boyutlarında standart kaliteler için gerçekçidir.
| Tedavi | Matris | Çekme mukavemeti | Sertlik | Uzama | Tipik parçalar |
|---|---|---|---|---|---|
| Stres giderme | değişmedi | Oyuncular olarak | Oyuncular olarak | Oyuncular olarak | Makine tabanları, sütunlar, ağır çerçeveler |
| Tam tavlama | Ferrit artı nodüller | 400–500 MPa | 130–180 HB | %12–18 | Pompa gövdeleri, muhafazaları, kapakları |
| Normalleştir | Perlit, çoğunlukla %70 veya daha fazla | 650–750 MPa | 230–270 HB | %3–6 | Karterler, yatak yuvaları, rotor yuvaları |
| Söndürme ve öfke | Temperlenmiş martenzit | 800–1000 MPa | 250–330 HB | %2–5 | Aşınma parçaları, dişliler, kam takipçileri |
| Östemper | ösferrit | 800–1400 MPa | 270–400 HB | %1–10 | Yüksek aşınma ve yüksek yorulma parçaları |
Bu tablonun yanında iki uyarı yer alıyor. Soğutma hızı kesit kalınlığını takip eder, böylece demirin aynı ısısı 100 mm'lik bir duvardaki ferriti ve 12 mm'lik bir kaburgadaki perlitiği bitirebilir. Ve sertlik-gerilme dönüşümleri yalnızca matris tek biçimli olduğunda geçerli olur; karışık ferrit-perlit dökümünde 200 HB oldukça farklı iki malzemeyi tanımlayabilir.
Tedaviyi Parçaya Eşleştirme
Çizimlerdeki notlar genellikle eski projelerden alınır. İşlemin, parçanın serviste gerçekte ne yaptığıyla karşılaştırılarak kontrol edilmesi faydalı olacaktır.
Takım tezgahı tabanları ve sütunları
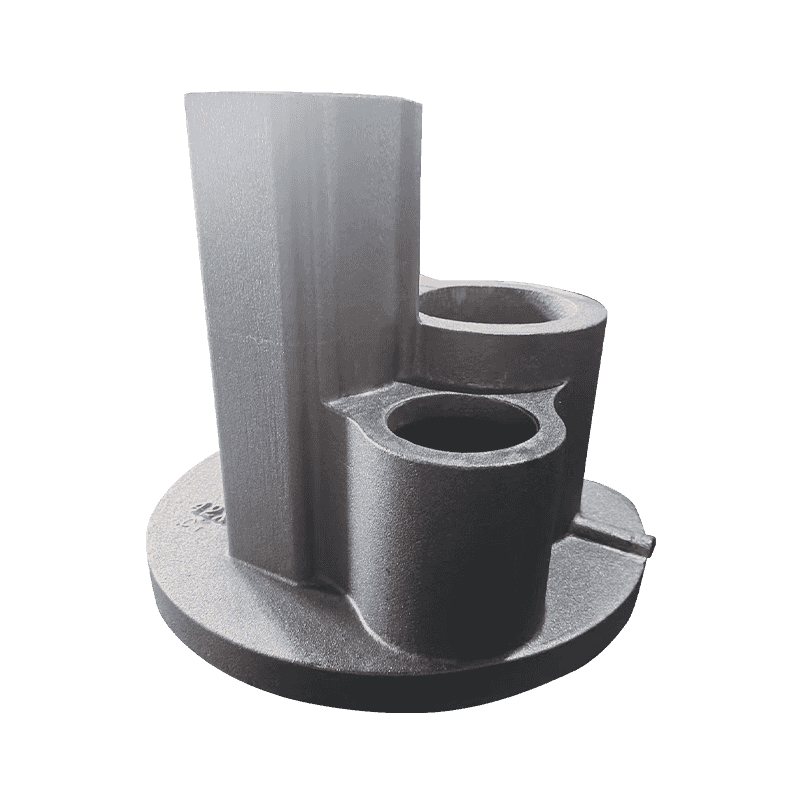
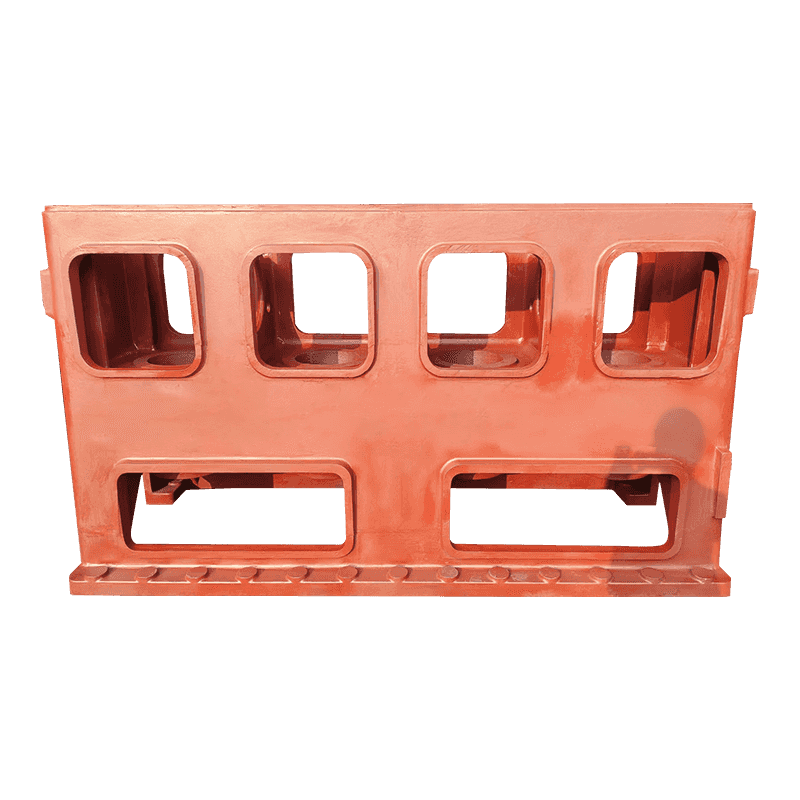
Bunlar aşınma yüzeyleri değil, yapıdır; bu nedenle önemli olan özellik, mukavemet derecesinden ziyade işleme sonrası boyutsal stabilitedir. Ağır tabanlarda genellikle iki kez gerilim giderilir; bir kez sallamadan sonra ve bir kez de kaba işlemeden sonra. İkinci kabartmanın atlanması, bir makinenin geometriyi bir ay boyunca tutmasının ve sonrasında sürüklenmesinin sık görülen bir nedenidir. Yüzey aşınması ayrı bir sorundur ve kızakların yük taşıdığı durumlarda, takım tezgahı dökümlerinin ısıl işlemi toplu kaliteyi değiştirmeden yüzey sertliğini artırabilir.
Kompresör gövdeleri, karterler ve yatak yuvaları
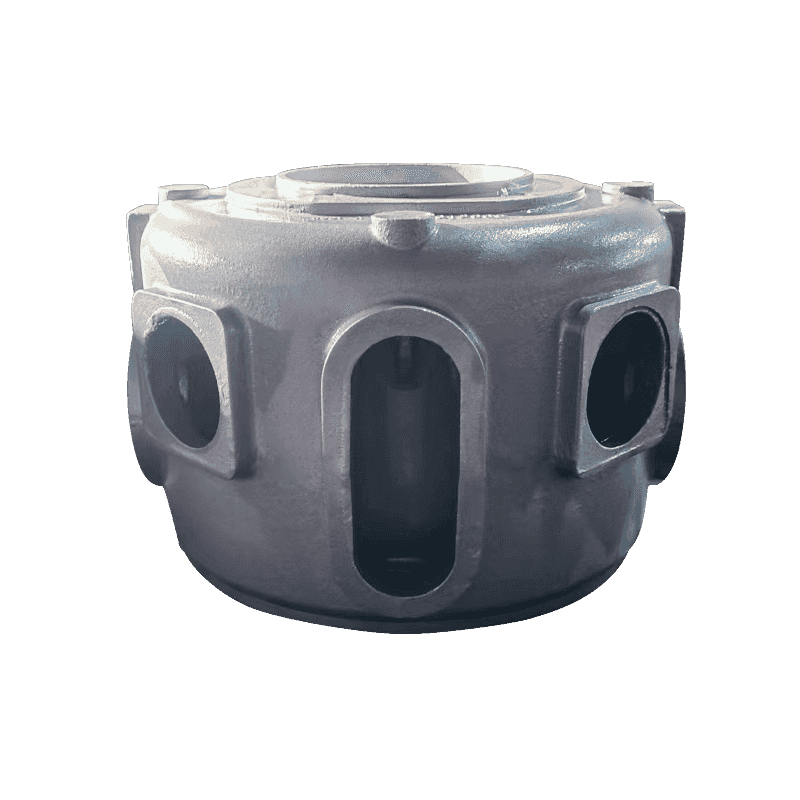
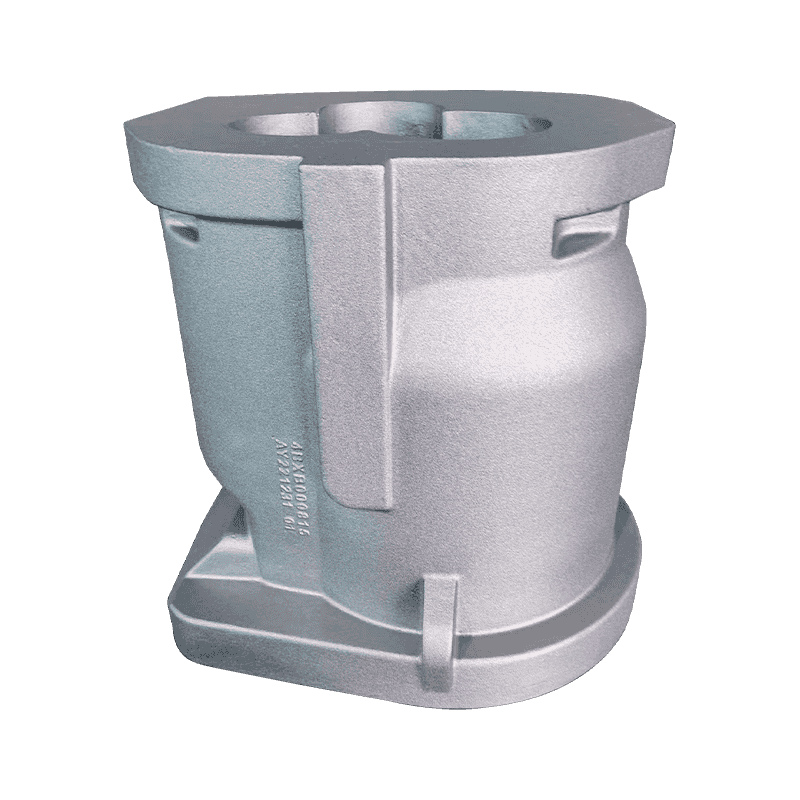
Kompresör parçaları farklı bir rejimde bulunur. Bir karter titreşimi taşır ve bir yatak yuvası dönen bir yük taşır, bu nedenle dayanıklılık ve aşınma direnci stabiliteden daha önemlidir ve normalleştirme veya su verme ve temperleme olağan seçimdir. karşısında kompresör döküm aralığı örneğin, karterler ve yatak yuvaları genellikle döküm yerine ısıl işlem görmüş durumda fiyatlandırılır.
Pompa ve valf gövdeleri
Pompa gövdeleri ve valf gövdeleri basınç sınırlarıdır. Kullanım ve hidrostatik testlerden sağ çıkabilmek için basınç sızdırmazlığına, işlenebilir sızdırmazlık yüzeylerine ve yeterli uzamaya ihtiyaç duyarlar; tavlanmış ferritik durumun burada yaygın olmasının nedeni budur. Amaç sertlik değil; yumuşak, tekdüze bir matris daha hızlı işlenir ve daha öngörülebilir şekilde sızdırmazlık sağlar.
Sertifikalandırılabilecek Bir Gereksinimin Yazılması
Isıl işlem görmüş veya sertleştirilmiş olduğunu belirten bir çizim notu doğrulanamaz ve tutarlı bir şekilde fiyatlandırılmaz. Altı madde bir tedaviyi spesifikasyona dönüştürür.
- EN-GJS-500-7 ila EN 1563 veya 80-55-06 ila ASTM A536 gibi sınıf ve standartlar ve onu üreten işlemler.
- Tek bir hedef yerine aralık olarak ifade edilen, ölçüm konumuna sahip bir sertlik bandı.
- Kupon tipini ve konumunu test edin; örneğin, parçadan ayrı bir omurga bloğu veya Y bloğu dökümü.
- Mikroyapı sınırları: küresellik yüzdesi, grafit boyutu ve kabul edilebilir ferrit veya perlit fraksiyonu.
- Parçanın sıkı toleranslarla işleneceği her yerde bir gerilim giderme gereksinimi.
- Teslimat durumu: döküm, kumlanmış, gerilimi giderilmiş, kaba işlenmiş veya tamamlanmış.
Tasarlamaya Değer Arıza Modları
Isıl işlem problemlerinin çoğu, fırın problemlerinden çok önce geometri ve kesit problemleridir.
- Keskin iç köşelerde ve ani kesit değişikliklerinde söndürme çatlaması, cömert filetolar ve yarıçaplarla azaltılır.
- Söndürme sırasında distorsiyon; uzun, ince veya asimetrik parçalarda en kötü durum.
- Segregasyon veya mikro büzülmenin neden olduğu, sertleşmeye eşit olmayan tepki veren yumuşak noktalar.
- Kontrolsüz bir atmosferde tavlama sonrasında karbonsuzlaşmış veya tufaldan etkilenmiş yüzeyler, bunlar daha sonra işleme varyasyonu olarak ortaya çıkar.
- Yük altında dönüşebilen tutulan ostenit için mukavemeti değiştiren aşırı östemperleme.
Satın Alma Siparişini Onaylamadan Önce
Bu sorular, ilk makalenin onuncu makaleyle eşleşip eşleşmeyeceğini belirler.
- Sertifikada hangi standart ve sınıf görünecek?
- Sertlik nerede ölçülür ve parti başına kaç döküm yapılır?
- Test kuponu ayrı olarak mı yayınlanıyor ve sertifikada da öyle yazıyor mu?
- Tedaviden sonra hangi bozulma kabul edilebilir?
- Kaba işlemeden sonra tedarikçinin stresi tekrar azalacak mı?
- Hangi süreç penceresi kullanılıyor ve izlenebilirlik açısından nasıl kaydediliyor?
Isıl işlem, döküm üzerine cıvatalanmış bir bitirme işlemi değildir; dökmeyi malzemeye dönüştüren adımdır. Parçanın ne yaptığına göre matrise karar verin, gereksinimi bir laboratuvarın ölçebileceği terimlerle yazın ve sertifikayı dökümle ilgili bir söz yerine kuponun kanıtı olarak değerlendirin. Sallama ve soğuma sürelerini kontrol eden tedarikçiler bu soruları tereddüt etmeden yanıtlama eğilimindedir, çünkü ısıl işlem görmüş sfero dökümlerdeki çeşitliliğin çoğu aslında burada başlar.