TR
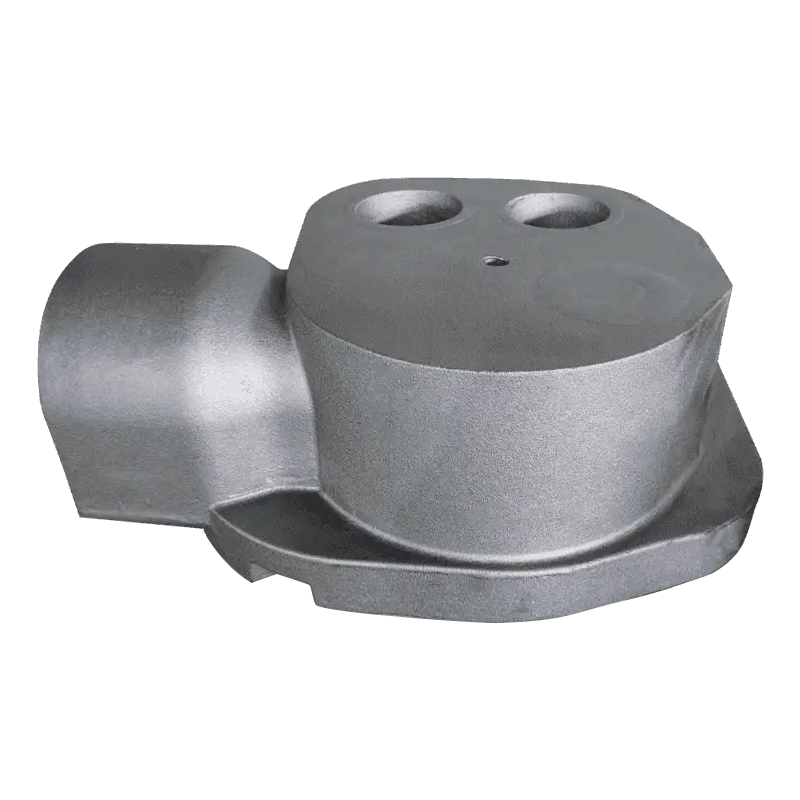
1,8 tonluk kompresör gövdesi, sallamadan temiz kenarlarla çıkıyor ve boyut kontrolünden geçiyor, ardından işleme merkezinde başarısız oluyor: üst yüzün birkaç milimetre altında koyu, lekeli bir bant açılıyor. Kimya sayfası makul görünüyor ve döküm gözenekli değil. Kusur, grafit yüzdürmedir ve işlenmiş bir yüzeye ulaştığında ısı, eriyik işlemi ve kalıplama maliyeti zaten harcanmıştır.
Çalışma kuralının belirtilmesi basittir. Flotasyon, yavaş soğuyan ağır bölümlerin yoğunluk kaynaklı bir kusurudur ve karbon eşdeğerinin kesit modülüyle eşleştirilmesiyle, üst yüzün bilinçli olarak soğutulmasıyla ve kurban metalin nereye oturacağına önceden karar verilmesiyle kontrol edilir. Kimya tek başına sorunu çözmez ve ayrı olarak dökülmüş bir test çubuğu sizi bu konuda uyarmaz.
Grafit Flotasyonu Gerçekte Nedir?
Sünek demir, grafitin sıvı içinde nodüller halinde büyüdüğü ötektik bir reaksiyon yoluyla katılaşır. Bir nodülün yoğunluğu kabaca 2,2 g/cm³'tür; çevreleyen sıvı demir 7 g/cm³'e yakındır. Bu boşluk bir kaldırma kuvvetidir ve uzun süre sıvı kalan bir dökümde yumruları eriyik boyunca yukarı doğru hareket ettirmek yeterlidir.
20 mm'lik bir duvarda donma saniyeler alır ve nodüller oluştukları yerde kilitlenir. 150 mm'lik bir duvarda aynı alaşım dakikalarca sıvı halde kalabilir ve erken oluşan yumruların yükselmeye zamanı olur. Sonuç, üst yüzün altında, yapısı ve özellikleri sessizce bozulmuş bir bandın üzerinde oturan, kesit boyutuna ve dökme sıcaklığına bağlı olarak genellikle üst 5 ila 30 mm arasında yer alan, grafit açısından zengin bir katmandır.
Flotasyon bir nodülarite sorunu değil, makrosegregasyondur. Etkilenen bant, mikroskop altında kabul edilebilir bir nodül sayısı gösterebilirken, bu banttaki gerilme mukavemeti ve uzama keskin bir şekilde düşmüştür.
Bu ayrım kusurun nasıl inceleneceğine karar verir. Bir dökümhane mükemmel küresellik, temiz bir matris ve ayrı bir döküm çubuk üzerinde geçen bir çekme testi üretebilir ve yine de üst yüzü ilk işlemeye dayanamayacak bir dökümü gönderebilir. Aynı zamanda flotasyonu kusur ailesinin geri kalanından ayırmak da işe yarar: kalın kesitlerde, yumruların fiziksel bir göçü yerine kümelenmiş, vermiküler benzeri bir dejenerasyon olarak kalın grafit görünür ve patlamış grafit genellikle bir eriyik işleme problemine işaret eder. Tedaviler farklıdır, bu nedenle tanının spesifik olması gerekir.
Kusurla ilk kez karşılaşan operatörler dökme uygulamasını suçlama eğilimindedir. Konunun kısa bir tazelemesi için malzemenin kendisine geri dönmeye değer. Sfero demir hizmette neler sunar eritme atölyesi suçu üstlenmeden önce sorunu bir perspektife oturtuyor.
Karbon Eşdeğeri ve Kesit Modülü: Önemli Olan İki Sayı
Sonucun çoğuna iki değişken karar verir. Birincisi karbon eşdeğeridir, CE = C Si/3, bazı mağazalar tarafından fosfor eklenir. İkincisi, dökümün en ağır kısmının hacim-yüzey oranı olan kesit modülüdür, çünkü metalin doldurulduktan sonra ne kadar süre sıvı kalacağını belirler.
Ağır kesitli sünek demire ilişkin yayınlanmış incelemeler, yüzdürme riskinin kabaca %4,5 CE'nin üzerinde olduğunu ortaya koyuyor ve kesit boyutu büyüdükçe risk de artıyor. Bu nedenle karbon ve silikonun bir kez seçilip bir ürün ailesi genelinde yeniden kullanılması yerine kesit modülüyle ilişkilendirilmesi gerekiyor: İnce bir pompa kapağına güzelce dökülen bir kimya, kalın bir kompresör gövdesinde yüzecektir.
| Değişken | Neden flotasyon riskini taşıyor? | Ağır bölümler için yön |
|---|---|---|
| Karbon eşdeğeri | Toplam ötektik grafit ve akışkanlığı ayarlar; uzun bir katılaşma penceresi nodüllerin hareket etmesini sağlar | Duvar kalınlığı yaklaşık 100 mm'yi geçtiğinde alt uçta %4,1 ila 4,4 civarında tutun |
| Karbon | Karbon is the material that floats; every extra tenth adds volume to the accumulation band | Tipik olarak %3,8 ve üzeri yerine %3,5 ila 3,7 |
| Silikon | CE'yi kendi ağırlığının kabaca üçte biri kadar yükseltir ve grafitleşmeyi destekler | %2,0 ila 2,5, yalnızca kaliteye göre değil, CE tavanına göre seçilir |
| Dökme sıcaklığı | Ekstra kızgınlık dökümün sıvı kalma süresini uzatır | Kalıbın güvenilir bir şekilde dolduğu kadar soğuk, genellikle 1.360 ila 1.400 °C |
| Üst yüz soğutma | Üstteki erken kilit nodüllerinin dondurulması yerinde | Üşüme, yoğun kum, sıcak üst kısım açık bırakılmıyor |
| Yükseltici konumu | Üst yükseltici, tam olarak nodüllerin toplandığı yerde bir sıvı havuzu tutar | Geometrinin izin verdiği yerde yandan veya alttan besleyin; üst yüzün altında serinlik |
Tablo bir tarif değil, bir seyahat yönüdür. Aynı kesit modülüyle çalışan iki dökümhane farklı karbon seviyelerine yerleşebilir ve her ikisi de doğru olabilir çünkü kum özellikleri, soğutma uygulaması ve dökme sıcaklığı farklıdır. Farklı olmaması gereken şey, model monte edilmeden önce kesit modülüne karşı bir hedef CE yazma ve müşteri bir duvarı kalınlaştırdığında veya bir çıkıntı eklediğinde bunu yeniden kontrol etme disiplinidir.
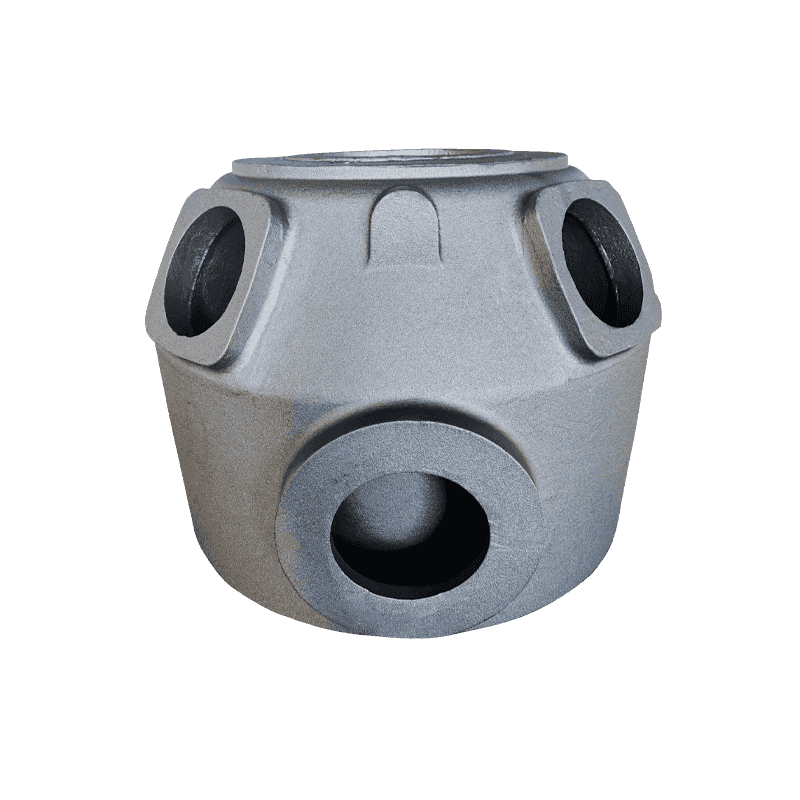
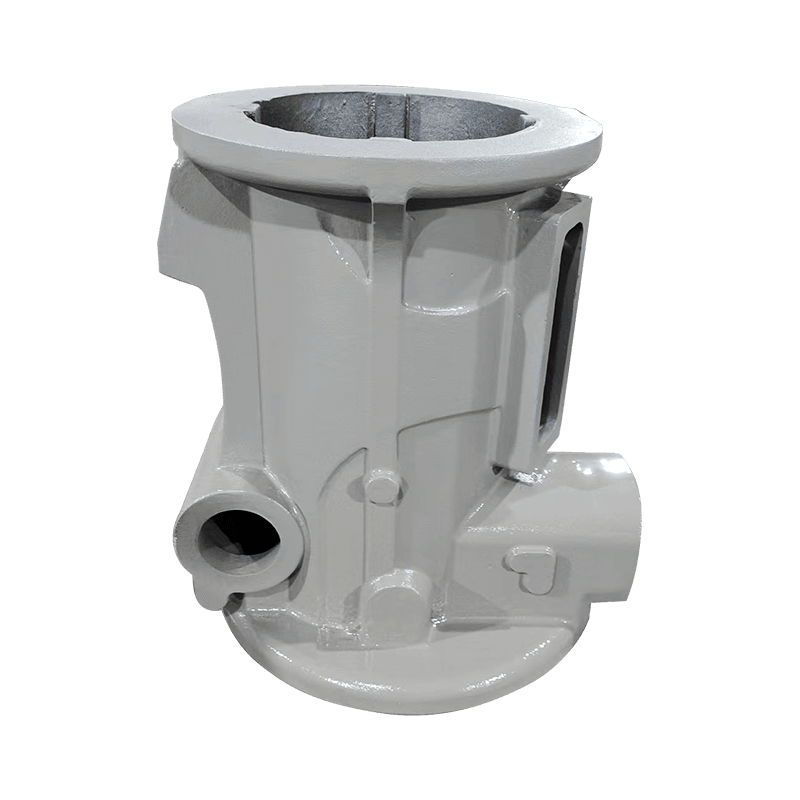
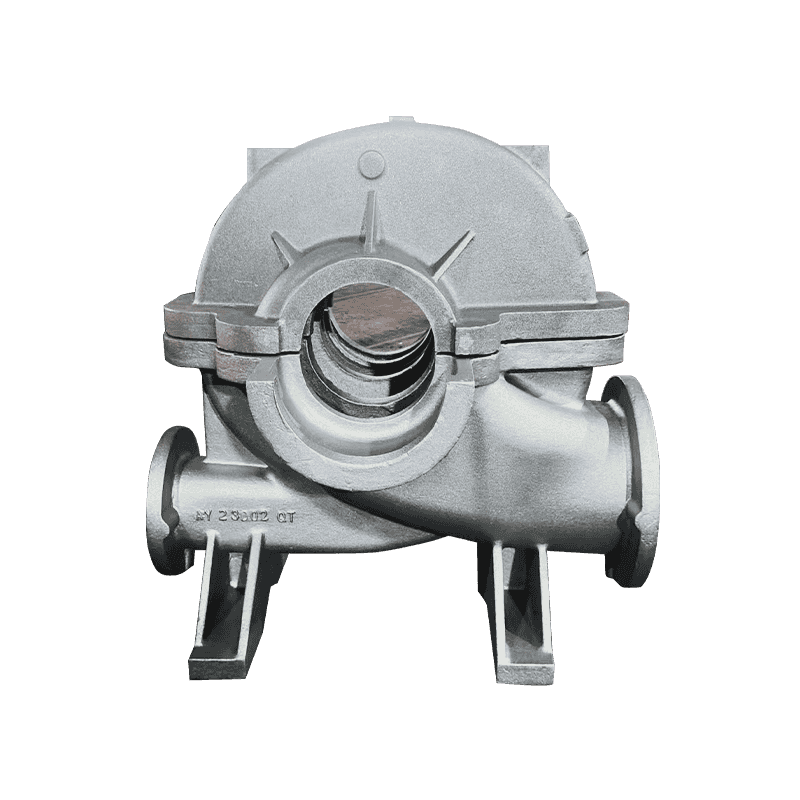
Kalın kabuklu parçalar aritmetiğin önemli olduğu yerlerdir: 60 ila 90 mm duvarlı bir kompresör gövdesi, ağır merkezi kütleye sahip bir makine tabanı veya derin flanşlı bir pompa gövdesinin tümü, nodüllerin tepeye doğru uzun bir yolculuk yapmasını sağlar.
İşleme Hattı Yapmadan Önce İşaretlerin Okunması
Flotasyon nadiren dökümhanede kendini belli eder. İşleme merkezinde, yeniden işlemede veya müşteri şikayetinde görünür. Sinyaller aşağıdakiler etrafında bir rutin oluşturmaya yetecek kadar tutarlıdır:
- Yüzey görünümü: Patlatma sonrasında üst yüz biraz daha mat veya pürüzlü görünebilir ve kaba işleme, yüzeyi geçmek yerine yüzeyi takip eden koyu çizgiler açar.
- Yerinde metalografi: Bir deneme dökümünün üst yüzünden veya aynı modüle sahip kalıplanmış bir çıkıntıdan kesilen bir numune, ayrı bir döküm çubuğun asla göstermediği bir birikim bandını ortaya çıkarır.
- Sertlik haritalaması: Yüzen bölge genellikle dökümün büyük kısmından daha yumuşak ve daha ferritik olarak okunur ve bu, haritalanmış bir ızgarada açıkça gösterilir.
- Ultrasonik hız ve zayıflama: Okumalar aynı geometrideki kesitli örneklere göre kalibre edildikten sonra tarama için kullanışlıdır.
- Yıkıcı kesit alma: hâlâ referans yöntemdir ve her yeni modelde veya önemli kimya değişikliğinde maliyete değer.
Ağır kesitli dökümü yalnızca ayrı döküm test çubuğunun mukavemetine göre onaylamayın. Barlar ince dökülür, çabuk donar ve yakalamaya çalıştığınız kusura karşı bağışıklıdır.
En ucuz erken uyarı, en ağır duvardan kesilen deneme dökümüdür. Üst yüzdeki bir kesik size karbon eşdeğeri, soğutma yerleşimi ve yükseltici konumu hakkında bir ay süren çekme testlerinden daha fazlasını anlatır.
Üretimde Kalıcı Karşı Önlemler
- Kimyayı dereceye değil bölüme göre ayarlayın. Önce karbonu aşağı çekin, ardından silikonu CE tavanına doğru kesin; Eğer bir spesifikasyon silikonu matris gereksinimi açısından yukarı itiyorsa, karbonun daha da aşağı inmesi gerekir.
- Önce üst yüzü dondurun. Dış veya iç soğuklar veya ısıyı daha hızlı çeken kum, nodüllerin hareket edebileceği pencereyi kısaltır. Soğuğu yüzünüze noktalamak yerine gerçek sıcak noktaya göre boyutlandırın.
- Kalıbın güvenilir bir şekilde dolduğu kadar soğuk dökün. Aşırı ısınma akışkanlık satın alır ve yüzdürme direncine mal olur; 1.360 ila 1.400 °C, çoğu ağır bölüm çalışmasını kapsar ve fırında uzun süre bekletmek de aleyhinize olur.
- Kusurun nerede yaşamasına izin verildiğine karar verin. Kritik işlenmiş yüzler kalıbın alt kısmına veya bir yanına aittir; üst yüz, ortak bir başlangıç noktası olarak 10 ila 25 mm'lik bir fedakarlık payı alır ve içindeki yüzer bantla birlikte makineyle çıkarılır.
- Eriyik tedavisini sıkı tutun. %0,03 ila 0,05 civarında magnezyum kalıntısı, düşük nadir toprak içeriği, hızlı aşılama ve gereksiz yeniden ısıtmanın olmaması, bir arıtma sorununun flotasyon sorununu daha da artırma olasılığını azaltır.
- Yıl başına değil, ısı başına doğrulayın. Yeni bir modelin ilk dökümünden alınan kesitli bir numune ve üst yüzden periyodik metalografi, bir parti işleme hattına ulaşmadan önce sürüklenen bir karbon eşdeğerini yakalar.
Bunların hiçbiri kendi başına pahalı değildir ve ağır tek parçalı bir yapı (bir makine tabanı, bir kompresör gövdesi, bir pompa muhafazası) için, kesitli ilk ürün, dökümün hurdaya çıkmasını önlediği ilk seferde kendi maliyetini amorti eder.
Siparişi Vermeden Önce Sorulması Gerekenler
Ağır kesitli sfero döküm satın alırsanız, yüzdürme dökümhanenin sorunu olduğu kadar tedarikçinin de sorunudur. İstediğiniz cevaplar spesifiktir ve sorular kısadır:
- Kimyayı hangi bölüm modülüne göre oluşturdunuz ve bunun için hangi karbon eşdeğerini hedeflediniz?
- Metalografik numuneyi dökümün kendisinden mi yoksa ayrı bir döküm çubuktan mı alıyorsunuz?
- Üst yüzdeki soğutmayı nasıl kontrol ediyorsunuz ve yükselticinin konumu nedir?
- Üst yüzde ne kadar işleme payı bıraktınız ve bu sayıya nasıl ulaştınız?
- Her ısı için karbon, silikon, magnezyum ve döküm sıcaklığını kaydediyor musunuz ve bu verileri son altı aya ait görebilir miyim?
İlk iki soruyu genel hatlarıyla, son soruyu ise vaatle yanıtlayan bir tedarikçi, yapıdan ziyade fiyat üzerinden teklif veriyor. Ticari sonuç açıkça belirtilmeyi hak ediyor: sertifikasını geçen ve işleme merkezinde başarısız olan bir döküm, en pahalı hurda türüdür çünkü alıcı nakliye, işleme süresi ve durdurulan üretim hattı için zaten ödeme yapmıştır.
Ağır bölümleri iyi işleyen tedarikçiler genellikle bu sorulara daha sorulmadan cevap verirler; bölüm modülü, hedef karbon eşdeğeri, soğutma düzeni ve numune alma konumu genellikle teklif paketinde sorulmadan görünme eğilimindedir.
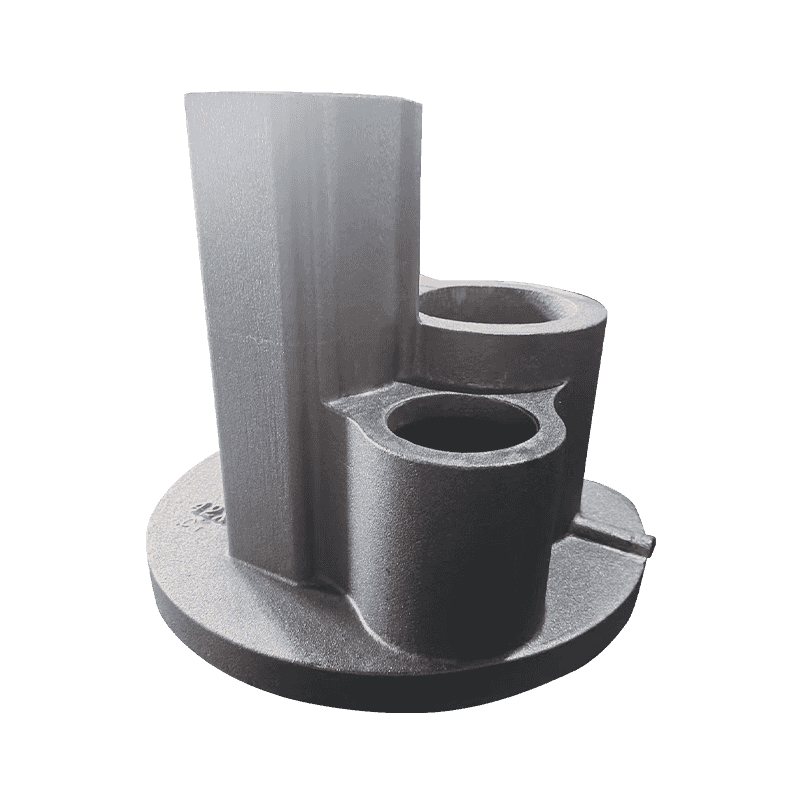
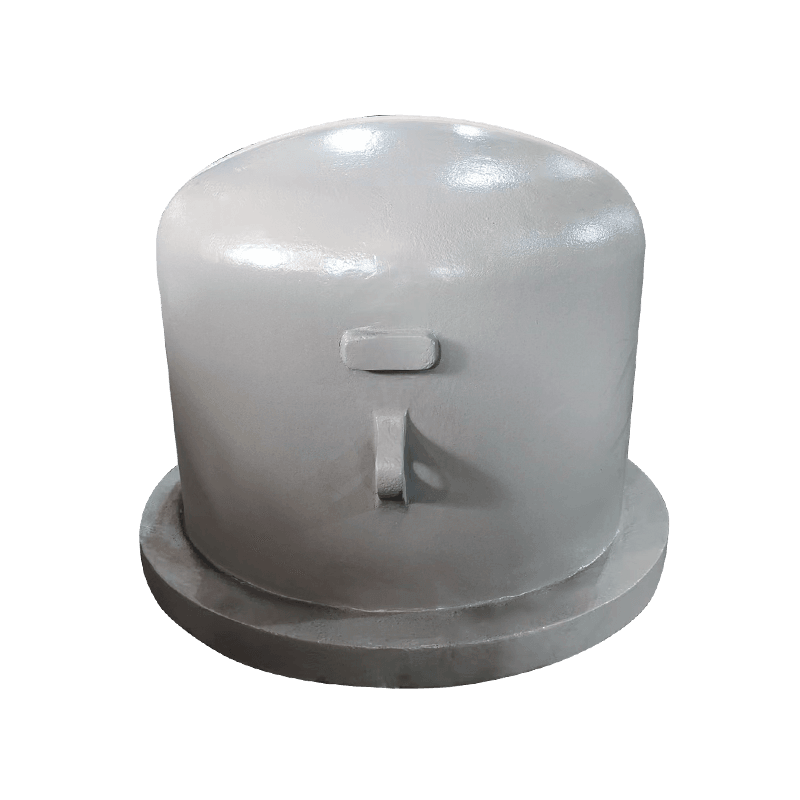
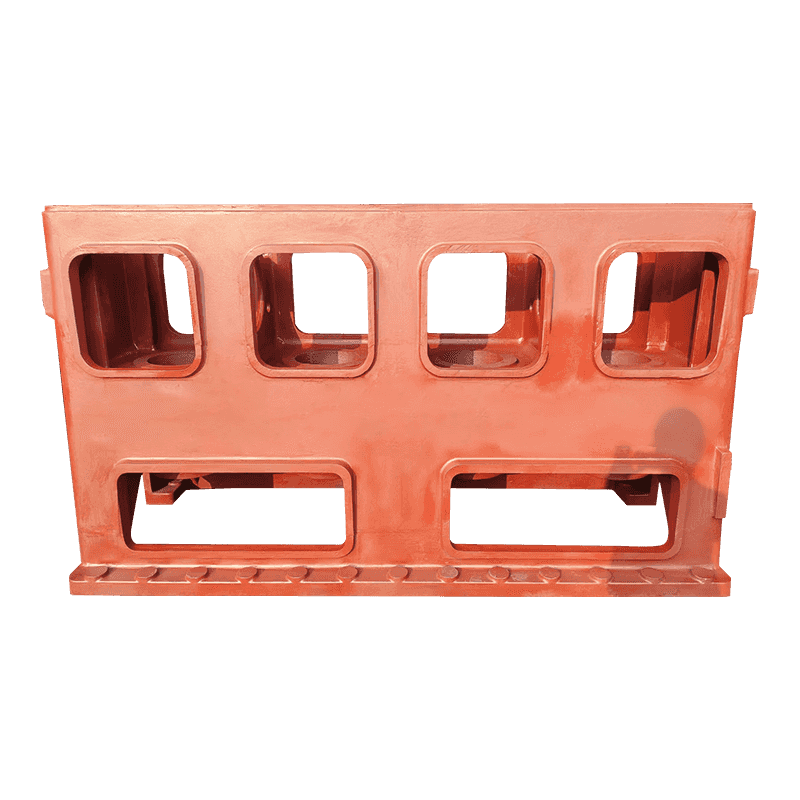
Aynı disiplin devam ediyor sünek demir döküm aralığı duvar kalınlığının her parçayı tek bir kimyanın kapsamadığı kadar değişkenlik gösterdiği kompresör, pompa, valf ve takım tezgahı bileşenleri etrafında inşa edilmiştir.
Grafit flotasyonu, fizik bir kez masaya yatırıldığında gizemli bir kusur değildir. Nodüller kendilerini taşıyan sıvıdan daha hafiftir, ağır bölümler bu farkın önemli olmasına yetecek kadar uzun süre sıvı kalır ve üst yüzün altında kalan metal çizimde varsayıldığı gibi değildir.
Erken alınan üç kararla bunu kontrol edin: kesit modülüyle eşleşen karbon eşdeğeri, üst yüzün kasıtlı olarak soğutulması ve yüzen bandın bitmiş parçanın içinde yerine hurda kutusunun içinde kalmasını sağlayan bir işleme payı. Bundan sonraki her şey (test çubukları, sertifikalar ve denetim raporları) koruma değil onaydır.