TR
Modern bir rüzgar türbininin sünek demir rotor göbeğinin ağırlığı on tondan fazla olabilir. Dökülür, işlenir ve yerden üç yüz metre yüksekliğe çıkabilen bir kuleye cıvatalanır. Kurulduktan sonra eksi kırk santigrat derece kadar düşük sıcaklıklarda milyonlarca kez yüklenip boşaltılacak ve yirmi yıl veya daha uzun bir süre boyunca yapısal olarak sağlam kalması bekleniyor.
Ağır bölümlerin, sert iklimin ve yorgunluğun hakim olduğu hizmetin birleşimi, EN-GJS-400-18U-LT ferritik sfero dökümde rüzgar türbini dökümlerinin ana şaft için çelik belirtildiği kadar sıklıkla belirtilmesinin nedenidir. Sfero döküm, tasarımcıya büyük yapısal şekiller oluşturacak gücü ve sağlamlığı verir ve bunu dövme veya fabrikasyon çelik alternatiflerinin karşılayamayacağı bir döküm ve işleme maliyetiyle yapar.
Sfero dökümler neden rüzgar türbini donanımına hakim oluyor?
Sfero dökümde mikro yapı içindeki grafit pul şeklinde değil küreseldir. Bu nodüller, sünek metal matrisi, gri demirin keskin grafit pullarına kıyasla çok daha az kesintiye uğratır; bu nedenle sünek demir, geniş bir sıcaklık aralığında ölçülebilir uzama ve darbe dayanımı sağlar. Rüzgar türbini bileşenleri için pratik sonuç, ağır yükler taşıyabilen, soğuk iklimlerde hayatta kalabilen ve göbekler, çerçeveler ve muhafazalar gibi büyük, ağa yakın şekilli yapılara dökülebilen bir malzemedir.
Sünek demirden yapılan başlıca rüzgar türbini dökümleri şunları içerir:
- Rotor göbekleri
- Ana yatak muhafazaları
- Yatak çerçeveleri ve ana çerçeveler
- Şanzıman muhafazaları
- Tork kolları
- Yaw ve pitch tahrik muhafazaları
- Fren kaliperleri ve montaj braketleri
Gri demir daha ucuzdur ve dökülmesi daha kolaydır, ancak pul grafiti onu kırılgan hale getirir; karşı ağırlıklar, kapaklar ve kablo kanalları gibi hafif yüklü parçalarla sınırlıdır. Dökme çelik, kağıt üzerinde daha yüksek mukavemet değerleri sunar, ancak daha yüksek erime sıcaklığı, daha pahalı kalıplama, daha uzun işleme süreleri ve büzülme kusurlarına daha fazla eğilimi, onu bu büyük kesitli bileşenler için kuraldan ziyade istisna haline getirir. Bu nedenle, daha şeffaf hale getirmeyi umduğumuz malzeme ailesi olan sünek demir Sfero Demir Nedir? , her rüzgar türbini dökümü tartışmasının merkezini işgal eder.
EN-GJS-400-18U-LT: Kategoriyi tanımlayan kalite
Avrupa rüzgar türbini spesifikasyonlarının çoğu, EN 1563 standardını referans alır ve daha önce GGG 40.3 olarak bilinen düşük sıcaklıklı ferritik sünek demir olan EN-GJS-400-18U-LT'yi çağırır. Sınıf kodu malzemeyi açıklar: 400 MPa minimum çekme mukavemeti, yüzde 18 minimum uzama, zorunlu çentikli darbe testi için U ve düşük sıcaklıkta dayanıklılık için LT.
Rüzgar türbini uygulamalarında bu sınıf için tipik minimum gereksinimler aşağıda özetlenmiştir.
| Mülkiyet | Asgari gereksinim | Test koşulu |
|---|---|---|
| Çekme mukavemeti Rm | 400 MPa | Ayrı olarak dökülen test numunesi |
| %0,2 dayanıklılık gücü Rp0,2 | 240MPa | Ayrı olarak dökülen test numunesi |
| Uzama A | %18 | Ayrı olarak dökülen test numunesi |
| Darbe dayanımı KV | 12 J ortalama, 9 J tek | -20 °C'de V çentik |
| Düşük sıcaklık seçeneği | 10 J ortalama | -40 °C'de, birçok OEM tarafından eklenmiştir |
Kritik gereksinim ferritik matristir. Ferrit, dökme demirin yumuşak, sünek fazıdır; Grafit yumrularını çevrelediğinde, gelişmekte olan bir çatlağın sert perlitin içinden geçmek yerine yolunu sürekli olarak yeniden başlatması gerekir. Tanımdaki U, darbe değerinin varsayılması değil gösterilmesi gerektiği anlamına gelir; dolayısıyla bir dökümhanenin dökülmüş veya tavlanmış mikro yapıyı dikkatle kontrol etmesi gerekir. Kuzeydeki kurulum sahaları için türbin OEM'leri genellikle -40 °C darbe testi, daha yüksek bir küresellik minimumu veya her ikisini birden ekler. Eğer bir dökümhane iki tonluk göbek bölümünde bu değerleri garanti edemiyorsa, döküm atölyeden çıkmadan önce zaten spesifikasyonları karşılamış demektir.
Yorulma ömrü tasarımı yönetir
Rüzgar türbini dökümleri statik dayanım yerine yorulma dikkate alınarak tasarlanmıştır. Bir göbek veya yatak çerçevesindeki gerilim aralığı on milyon kez veya daha fazla döngü yapabilir, dolayısıyla herhangi bir hacimsel kusurun çatlak çekirdeği haline gelme potansiyeli vardır. EN-GJS-400-18U-LT, ferritik matrisi ile bu görevi yerine getirecek çatlak toleransını sunar. Ancak not tek başına yeterli değildir. Bölüm hassasiyeti gizli risktir: Göbekteki 100 mm kalınlığındaki bir duvar, yanındaki ince kirişten tamamen farklı bir oranda soğur. Daha kaba grafit, daha düşük nodül sayısı ve artık karbürler yerel olarak ortaya çıkabilir ve bunlarla birlikte daha düşük tokluk ve yorulma direnci ortaya çıkabilir.
İyi tasarım yardımcı olur. Kesit kalınlığını mümkün olduğunca tek biçimli tutun, ağır bölümleri kademeli geçişlerle nervürler halinde harmanlayın ve her yeniden giriş köşesini yuvarlayın, çünkü yorulma çatlaklarının başladığı yer gerilim konsantrasyonlarıdır.
Dökümhanede proses kontrolü
Büyük sünek demir rüzgar türbini dökümleri şans eseri üretilmez. Dökümhane sürecinin her adımı disipline edilmelidir:
- Nodülerizasyon. Grafiti yumrulara dönüştürmek için eriyiğe magnezyum eklenir; Bu tedavinin tutarlılığı, parçanın yüzde 90 nodülariteye veya daha azına ulaşıp ulaşmayacağına karar verir.
- Aşılama. Ferrosilikon bazlı aşılayıcılarla tekrarlanan aşılama, nodül sayısını artırır ve ince kenarlardaki serbest karbürleri bastırır.
- Dökme. Filtreler ve kontrollü dökme hızı, cüruf ve yeniden oksitlenme ürünlerinin kritik yük yollarına ulaşmasını önler.
- Besleme. Yalıtılmış sıcak noktaların soğutma sırasında küçülmemesi için yükseltici tasarımının katılaşma simülasyonuna göre doğrulanması gerekir.
- Isıl işlem. Ferritizasyon tavlaması karbürleri çözer ve matrisi homojenleştirerek spesifikasyonun gerektirdiği uzama ve darbe değerlerini geri kazandırır.
Belgelenmiş ısıl işlem rutinlerine ve dolum ve katılaşmayı simüle etme yeteneğine sahip dökümhaneler bu ürün sınıfında belirleyici bir avantaja sahiptir.
Büyük bir sünek demir döküm, katılaştığı anda derecelendirilir. Düzgün gelişmemiş bir mikro yapıyı hiçbir işleme işlemi düzeltmez.
Sorumlu bir alıcının belirttiği şeyler
Alıcılar için sünek demir rüzgar türbini dökümleri hakkındaki tartışma bu nedenle gereksinimlerle ilgili bir tartışmadır. Ciddi bir teknik spesifikasyon en azından aşağıdakileri kapsamalıdır:
- Malzeme kalitesi ve standardı: Avrupa'da EN-GJS-400-18U-LT veya EN 1563'e göre ASTM A536 Sınıf 65-45-12, Kuzey Amerika projeleri için üzerinde anlaşmaya varılan düşük sıcaklık etkisi hükmüyle.
- Mikroyapı kabulü: matristeki minimum küresellik, grafit boyut aralığı ve maksimum perlit içeriği.
- Numune konumunu ve sıklığını test edin: ayrı ayrı dökülmüş ve dökülmüş numuneler ve eriyik başına kaç tane Charpy testinin gerekli olduğu.
- Tahribatsız muayene: işlenmiş kritik yüzeylerin ultrasonik test seviyesi, kabul sınırları ve manyetik parçacık muayenesi.
- Onarım politikası: hangi küçük kusurların hangi prosedürle onarılabileceği ve onarılan alanların nasıl yeniden denetleneceği.
- Belgeler: EN 10204 3.1 malzeme sertifikası, ısıl işlem çizelgeleri ve NDT raporları.
Dökümhane kapasitesi döküm bütünlüğünü belirler
Küçük sfero dökümlerden rüzgar türbini ölçeğine geçiş doğrusal değildir. Ağır bölümler, yolluk, besleme, aşılama, ısıl işlem, vinçle taşıma ve yalnızca büyük kesitli döküm operatörlerinin biriktirdiği tahribatsız muayene konularında deneyim gerektirir. Bu nedenle bir türbin OEM'i veya birinci kademe tedarikçisi sadece kimyayı değil aynı zamanda dökümhanenin tüm üretim alanını da değerlendiriyor.
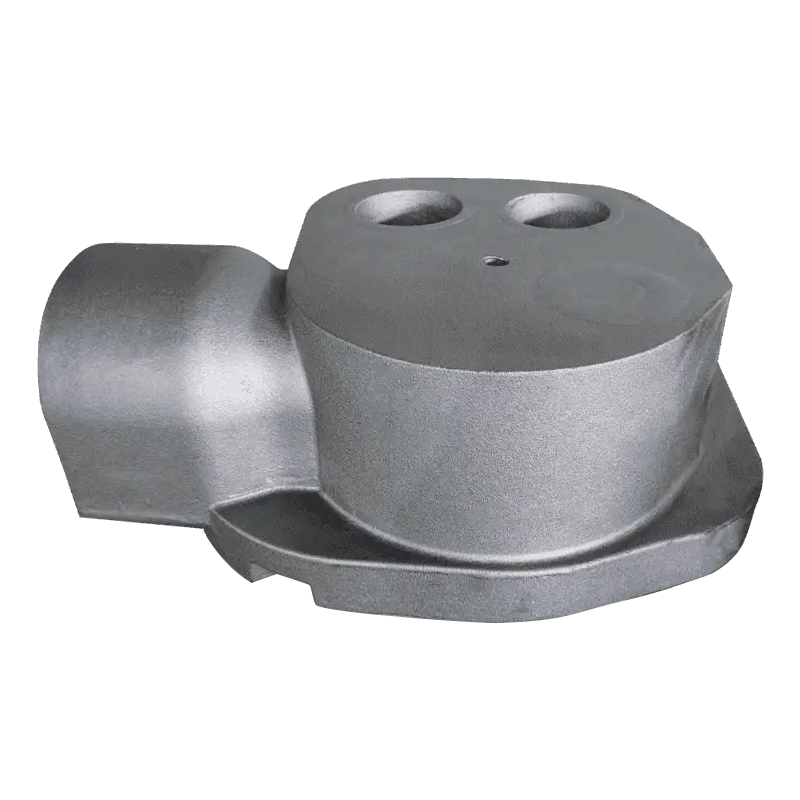
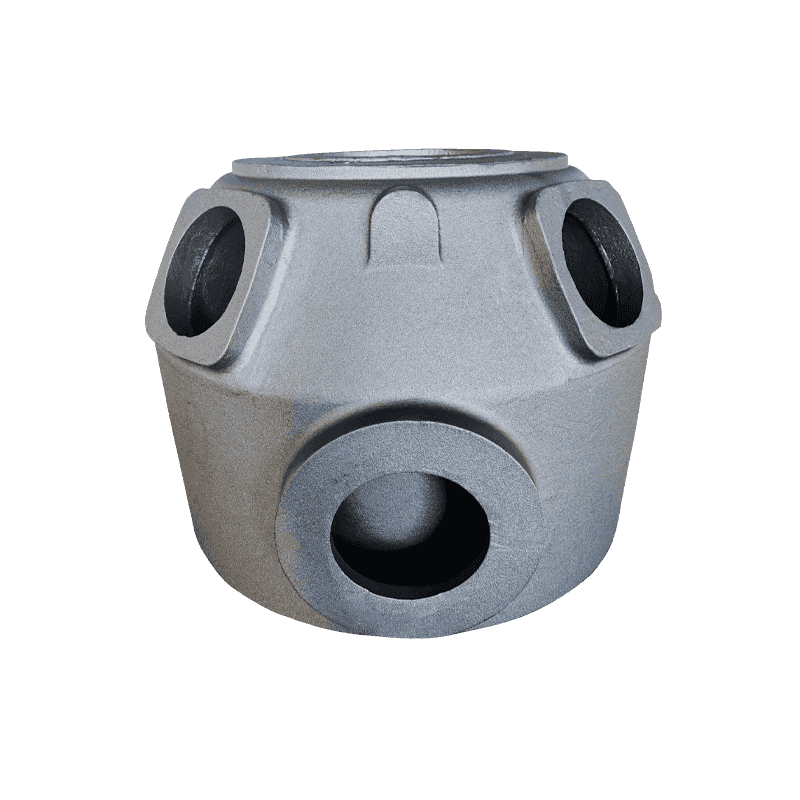
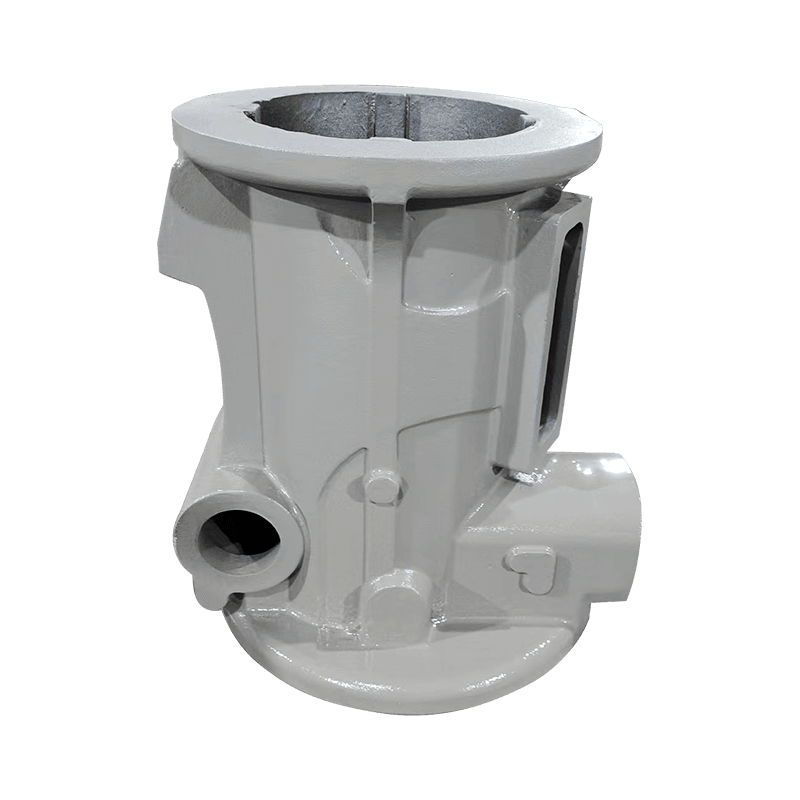
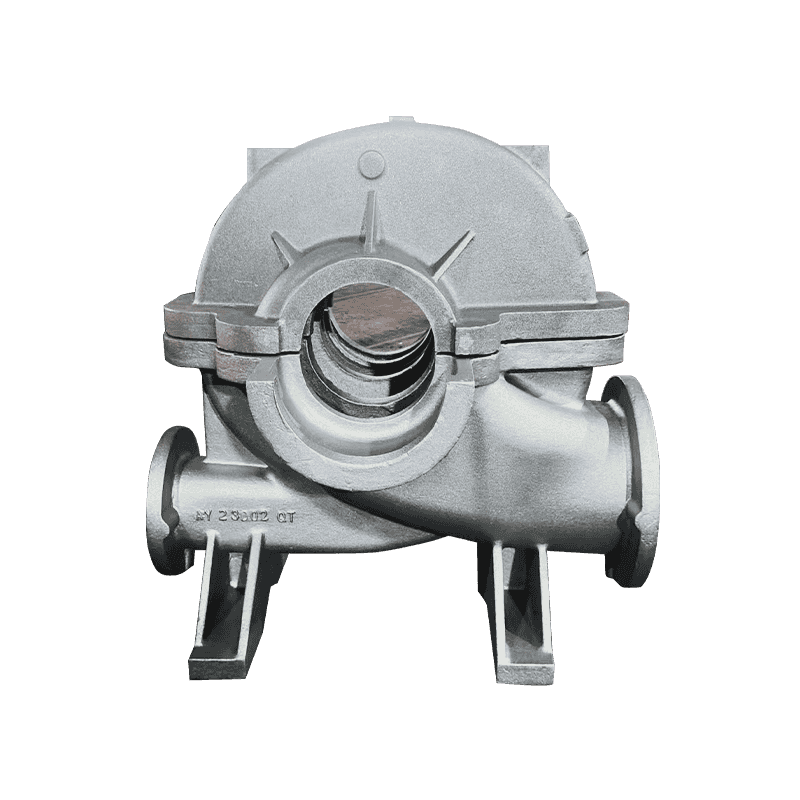
Yıllık 20.000 ton döküm kapasitesi, 30.000 metrekarelik bir atölyesi ve Danimarka, Almanya, İtalya, İspanya ve Amerika Birleşik Devletleri'ne ihracat teslimatları bulunan bir Çin sfero ve gri demir dökümhanesi olan Haian Aoyu Machinery Manufacturing, pratik bir örnektir. Günlük üretimi, tümü rüzgar türbini bileşenlerinin gerektirdiği aynı metalurjik ve boyutsal disiplini paylaşan ağır yapısal dökümleri, basınç içeren gövdeleri ve karmaşık çekirdek düzeneklerini kapsamaktadır.
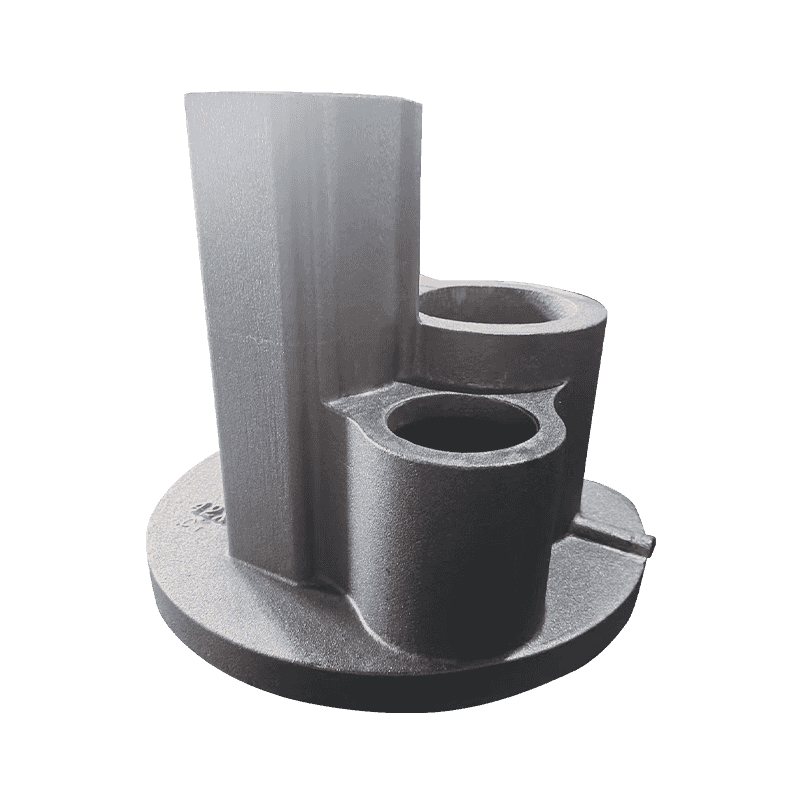
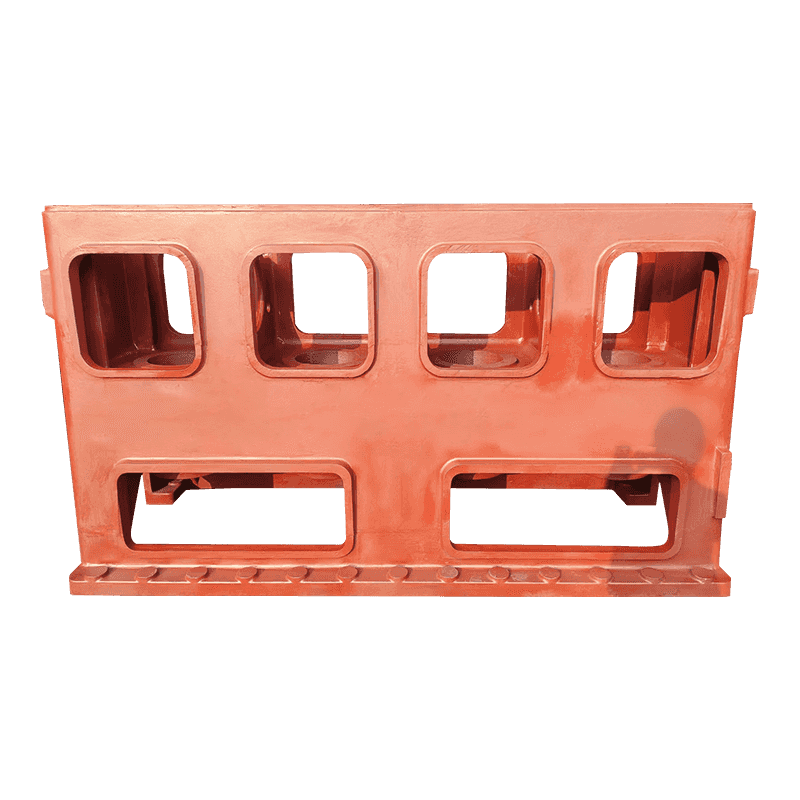
Makine tabanları ve sütunları, tıpkı bir türbin yatağı çerçevesinde olduğu gibi, kontrollü nodülarite ve gözeneksizlik özelliği belirleyici olan büyük, sert yapılardır.
Pompa gövdeleri ve valf gövdeleri, bir dişli kutusu gövdesinin gerektirdiği aynı yoğun mikro yapıyı zorlayan iç basıncı onlarca yıl boyunca korumak zorundadır.
Kompresör gövdeleri ve silindirleri, tekrarlanan boyut ve metalurjik doğruluğun gerekli olduğu karmaşık çekirdek düzenekleridir; bu, bir rüzgar türbini göbeğinin gerektirdiği disiplinin aynısıdır.
Özetlemek gerekirse, rüzgar türbinleri için sfero dökümler egzotik malzemeler değildir. Bunlar modern türbinlerin kanıtlanmış mühendislik omurgasıdır. Güvenilir bir tedarikçiyi ayıran şey, dökümhanenin ağır bölümlerdeki mikro yapıyı gerçekten kontrol edip etmediği, bunu düşük sıcaklıkta darbe testiyle kanıtlayıp kanıtlayamadığı ve NDT sonuçları hakkında dürüst bir şekilde iletişim kurabilmesidir. Dereceyi belirtin. Test sıcaklığını sabitleyin. Süreci denetleyin. Döküm, rotoru yirmi yıllık kış fırtınaları boyunca sessizce taşıyacaktır.