TR
Sfero Dökümlerdeki Karbürler Hakkında Zor Gerçek
Üretimde dört delik açıldıktan sonra matkaptan duman çıkmaya başlıyor. Malzeme sertifikasında 80-55-06 kalite sünek demir yazıyor. Çekirdekli bir pasajın yakınında yapılan sertlik noktası kontrolünde, teknik özelliklerin çok üzerinde 312 HBW değeri okunuyor. Talaşlar temiz bukleler yerine kısa, kumlu ve gri renktedir. Parça boyutsal olarak uygundur ancak yük altında işlenmesi zor ve riskli olacaktır. Nedeni neredeyse kesinlikle karbürlerdir.
Sfero dökümlerdeki karbürler, gelen muayenede nadiren görülür. Kabul edilebilir bir ortalama sertliğin ve temiz bir yüzeyin arkasına saklanırlar. Aletler birkaç dakika içinde aşındığında, dişler yırtıldığında veya basınç testi başarısız olduğunda görünür hale gelirler. Bunları neyin yarattığını ve dökümhanelerin bunları nasıl dışarıda tuttuğunu anlamak, aynı sorun için iki kez ödeme yapmaktan kaçınmanın en doğrudan yoludur: bir kez dökümde, bir kez makinede işleme ve garantide.
Güvenilir bir sfero döküm ile zahmetli bir döküm arasındaki pratik fark genellikle ortalama sertlik değildir. İşlenmesi ve yüklenmesi gereken tam olarak bölgelerde sert, kırılgan fazların bulunmamasıdır.
Karbürler Nedir ve Neden Ortaya Çıkırlar?
Doğru şekilde katılaştırılmış sünek demir Yapı, ötektik katılaşma sırasında karbon küresel grafit olarak çöker. Bu grafit yumruları demire süneklik, sönümleme kapasitesi ve işlenebilirlik kazandırır. Dönüşüm zamana ve çekirdeklenme koşullarına bağlıdır.
Yerel soğutma hızı çok hızlı olduğunda veya eriyik bileşimi grafit-kararlı bölgeden uzaklaştığında, karbon doğrudan sementit (Fe3C) oluşturmak üzere demir ile birleşir. Sementit bağlantılı bir ağ oluşturuyorsa yapıya ledeburitik karbür adı verilir. Beyaz demire sertliğini veren de aynı fazdır, ancak sünek demirde bu bir tasarım özelliği değil, bir kusurdur.
Sfero demir üzerine yapılan katılaşma araştırması aynı tetikleyicilere işaret ediyor:
- İnce kesitlerde hızlı soğutma. Silindir duvarları, pompa dişleri ve kılavuz kenarları ağır göbeklere göre daha hızlı katılaşarak grafitin büyümesine çok az zaman bırakır.
- Düşük karbon eşdeğeri. Yaklaşık 4,3'ün altındaki bir CE değeri, katılaşmayı karbür oluşumuna doğru iter.
- Karbür stabilizasyon elemanları. Krom, manganez, molibden, vanadyum ve bor, orta seviyelerde bile sementiti teşvik eder ve genellikle denetlenmeyen çelik hurdalarından girer.
- Aşılamanın solması. Aşılama, grafitin ihtiyaç duyduğu çekirdeklenme bölgelerini sağlar. Aşılayıcının çok az olması veya dökmeden önce çok uzun bir gecikme olması, eriyiğin bu alanlar olmadan kalmasına neden olur.
- Lokalize termal koşullar. Bir dökümün son donma bölgeleri, masif karbürlerin yoğunlaştığı yerdir.
"Karbürler, dökümün kendi soğuma geçmişine ilişkin hafızasıdır. Sorun, bu hafızayı işlemeden önce mi yoksa bir arıza sonrasında mı okuduğunuzdur."
Bilgi. Karbürler otomatik olarak reddedilme nedeni değildir. Bazı endüstriyel spesifikasyonlar, tanımlanmış işlevsel olmayan bölgelerde alan bazında yüzde 3'e kadar karbür miktarını tolere eder. Sorun, toleransın belgelenip kabul edilmediği veya tesadüfen keşfedilip keşfedilmediğidir.
Karbürlerin İşleme ve Hizmet Ömrü Üzerindeki Etkisi
Karbür sorunlarının ilk kuralı: yereldir. Bir kalıp boşluğundaki tek bir soğuk nokta, dökümün geri kalanı sağlam iken karbür bölgesi oluşturabilir. Ortalama çekme numuneleri geçebilir ve döküm yine de bir kesiciyi tahrip edebilir veya kullanım sırasında çatlayabilir.
İşleme genellikle sorunun ilk ortaya çıktığı yerdir. Sementit, perlitik veya ferritik matristen çok daha serttir, dolayısıyla karbür bölgesini geçen bir kesici takım sert darbelere maruz kalır. Takım ömrü düşer, boyutsal kontrol kararsız hale gelir ve yırtılmalar sona erer. Delme işleminde, iyi bir parti ile kötü bir parti arasındaki fark, ilk birkaç delikte görülebilir.
Performans açısından karbürler, malzemenin plastik olarak deforme olma özelliğini ortadan kaldırır. Belirgin bir karbür ağına sahip döküm beyaz demir gibi davranır: daha sert ama kırılgandır. Uzama yüzde 3'ün altına düşebilir, darbe enerjisi keskin bir şekilde düşer ve parça çentiklere ve gerilim konsantrasyonlarına karşı duyarlı hale gelir. Bu, basınç altındaki pompa gövdeleri, termal döngü altındaki kompresör muhafazaları ve hizalanması gereken takım tezgahı yapıları için önemlidir.
| Mülkiyet | Normal sünek demir | Karbür ağı ile |
|---|---|---|
| Sertlik (HBW) | 170 - 250 | 300 - 500 yerelleştirilmiş |
| Uzama (%) | 6 - 18 | 3'ün altında |
| Darbe dayanıklılığı (J) | 8 - 25 | 5'in altında |
| İşlenebilirlik | Standart takımlarla iyi | Zavallı; hızlı aşınma ve ufalanma |
| Başarısızlık davranışı | Görünür uyarı ile sünek deformasyon | Önemli bir uyarı olmadan gevrek kırılma |
Tehlike. Basınç içeren bir parçada, iç köşedeki karbür bölgesi çatlak başlatıcı görevi görür. Basınç uygulandığında sert bölge gerilimi karşılayamaz ve hasar kırılmadan önce sızıntıdan ani kırılmaya dönüşür.
Karbürleri Dışarıda Tutan Proses Kontrolleri
Karbür kontrolü dört değişkene bağlıdır: kimya, aşılama, soğutma hızı ve ısıl işlem. En güçlü dökümhaneler dördünü de ayrı kontrol noktaları olarak değil, tek bir sistem olarak yönetir.
Kimya ve karbon eşdeğeri
Genel mühendislik sünek demiri için karbon eşdeğeri tipik olarak yüzde 4,3 ila 4,6 arasında, silikon ise yüzde 2,2 ila 2,8 arasında tutulur. Alt sınır kritiktir: ötektik CE'nin altında eriyik, aşılama kalitesinden bağımsız olarak karbür çökelmesine daha yatkın hale gelir.
Geç ve güvenilir aşılama
Aşılama, grafit için çekirdeklenme bölgeleri ekler. Dökme akışında veya pota transferinde yapılan geç aşılama, metal kalıba girdiğinde en yüksek çekirdek sayısını verir. Aşılama ve dökme arasındaki süre, aşı miktarı kadar önemlidir; Aşılamanın renginin atması partiler arası tutarsızlığın önde gelen nedenidir.
Soğutma hızı ve bölüm tasarımı
Döküm tasarımcısı ve dökümhane, model kesilmeden önce ince kesitleri, keskin geçişleri ve özlü geçişleri incelemelidir. İnce duvarlı kompresör bileşenleri klasik bir örnektir: soğutma kanalları, dar duvarlar ve dişli bölgeler, yüksek yerel soğutma oranına sahip birden fazla konum oluşturur. Bu tür parçaları düzenli olarak üreten dökümhaneler, yolluk, dökme sıcaklığı ve kalıp koşullarını grafit stabilitesi aralığında kalacak şekilde uyarlar.
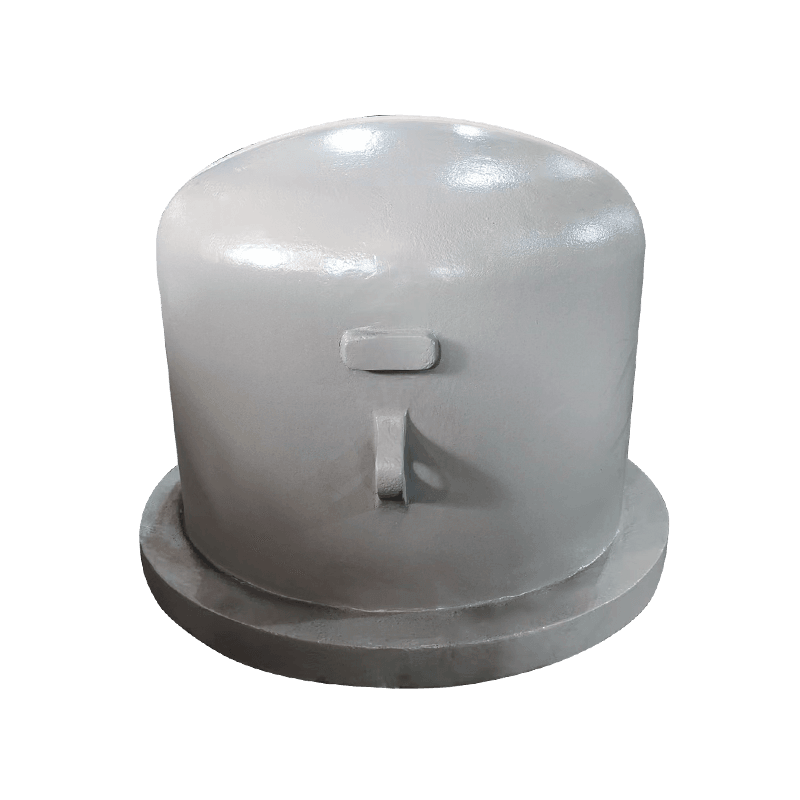
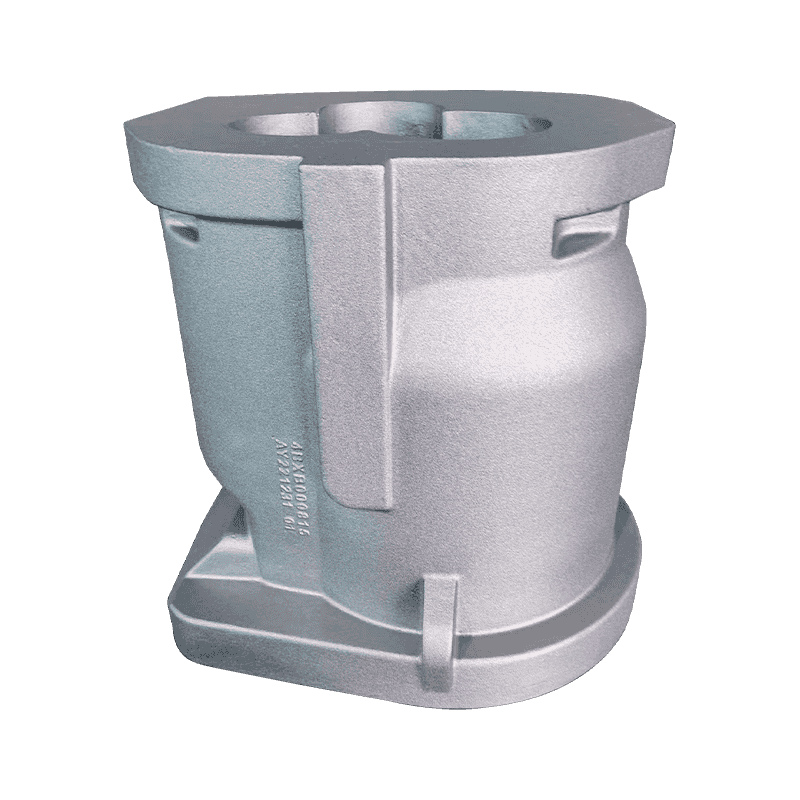
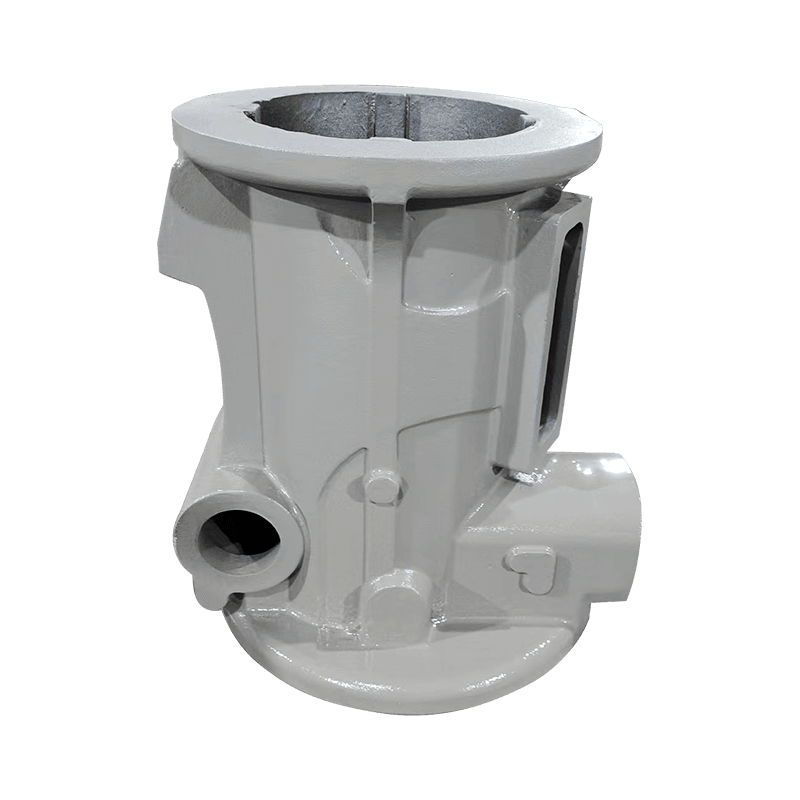
 HT250 Reçine Kum Dökümlü Kompresör Silindiri Bu basınç taşıyan silindir, yüksek mukavemetli HT250 dökme demir ve reçine kum kalıplamaya dayanır. İnce duvarları ve soğutma kanalları karbür eğilimli bölgeler oluşturarak burada tartışılan geçiş alanı risklerini doğrudan alakalı hale getirir. Ürünü Görüntüle →
İnce bir kesit ağır bir kesitle birleştiğinde katılaşma süresi aniden değişir ve bu geçiş bölgesi karbürlerin görünmeyi tercih ettiği yerdir. Desen incelemeleri, geçiş yarıçapları ve kontrollü kalıp soğutma, sorunu daha sonra düzeltmek yerine ortadan kaldırır.
Düzeltici bir adım olarak ısıl işlem
Karbürler zaten oluşmuşsa, ferritleme tavlaması bunları çözer. Dökümlerin bir ila üç saat boyunca yaklaşık 900 santigrat derecede tutulması, ardından yavaşça soğutulması, sementitin ayrışmasına ve karbonun grafit olarak çökelmesine olanak tanır. Takım tezgahı dökümlerinin ısıl işlemi aynı mantığı takip eder: matrisi belirtilen sertliğe getirin ve dengesiz fazlar çıkarın. Isıl işlem zaman ve enerji gerektirir, dolayısıyla dökümhaneler bunu proses kontrolünün yerine geçecek bir yöntem olarak değil, düzeltici bir adım olarak ele alır.
Takım tezgahı dökümleri, ağır bölümleri ve uzun soğuma süreleri ile ince duvarlı karbürlere daha az maruz kalır ancak stabil, tekdüze bir yapı sağlamak için yine de tanımlanmış bir tavlama döngüsüne ihtiyaç duyar.
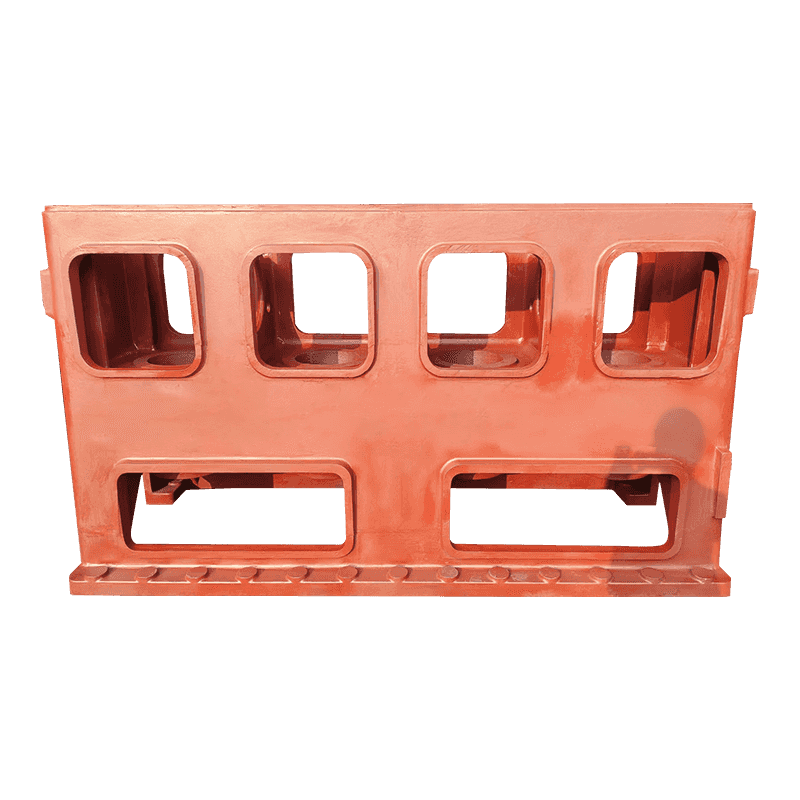
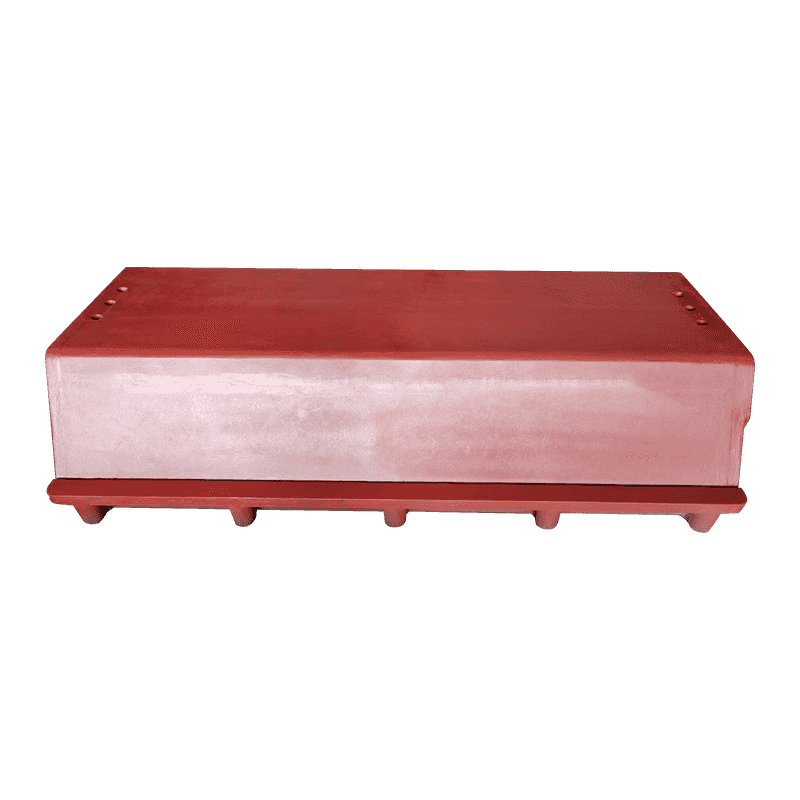
 Takım Tezgahı Desteği için Sağlam Makine Tabanı Bir takım tezgahının yapısal temeli olarak hizmet veren bu taban, sertlik ve titreşim direnci sağlar. Çevredeki metin, ağır kesitli dökümlerin tutarlı, tekdüze bir yapı için hala tanımlanmış bir tavlama döngüsüne ihtiyaç duyduğunu vurguluyor. Ürünü Görüntüle →
Başarı. Sıkı kimya sınırları, geç aşılama ve tanımlanmış bir tavlama döngüsü uygulayan bir dökümhane, partiden partiye aynı şekilde işlenen sünek demir üretebilir. Bu tutarlılık, daha ucuz bir ücret karışımından elde edilen tasarruflardan daha değerlidir.
Siparişi Vermeden Önce Neleri Doğrulamanız Gerekir?
Karbürler rastgele bir olay değil, bir proses sonucudur. Birkaç hedefe yönelik soru, sürecini kontrol eden bir dökümhaneyi en iyiyi umut eden bir dökümhaneden ayırır. Bu kontroller çok az zaman alır ve işleme başladıktan sonra karbür sorunlarının ortaya çıkmasını önler.
- Kimya sertifikasının tamamını inceleyin. Çoğu sertifika karbon ve silikonu listeler. Ayrıca krom, manganez, molibden ve vanadyum limitlerini de sorunuz. Bunları rapor etmeyen bir tedarikçi bunları izlemiyor olabilir.
- Aşılamanın nasıl uygulandığını sorun. En son aşamada akarsu veya pota aşılaması, çekirdeklenmenin ciddiye alındığına dair güçlü bir işarettir.
- Matris ve ısıl işlemi tanımlar. Dökümlerin döküm halinde mi, normalize edilmiş mi yoksa tavlanmış olarak mı teslim edildiğini ve kritik bölgelerde hangi mikro yapının beklendiğini belirtin.
- İlk yazıdan sertlik haritası isteyin. Sertliği yalnızca ayrı dökülmüş test çubuğunda değil, ince kesitlerde ve işlenmiş deliklerin yakınında da kontrol edin. Test çubuğu sertliği ile yerel sertlik arasındaki boşluk, karbürlerin saklandığı yerdir.
- Bölge başına karbür kabulünü yazın. Çizim belirli bir alandaki karbürleri tolere edemiyorsa bunu söyleyin. Eğer küçük miktarlar başka yerde kabul edilebilirse bunu da söyleyin.
Pompa ve valf dökümleri bu konuşmanın sonuç verdiği tipik bir durumdur. Bir pompa gövdesi basınca dayanıklı olmalı, çeşitli yüzeyleri işlenmeli ve değişken sıcaklıklarda güvenilir olmalıdır. Karbür tartışması hızlı bir şekilde "herhangi birine izin veriliyor mu"dan "tam olarak nerede izin veriliyor"a doğru ilerliyor.
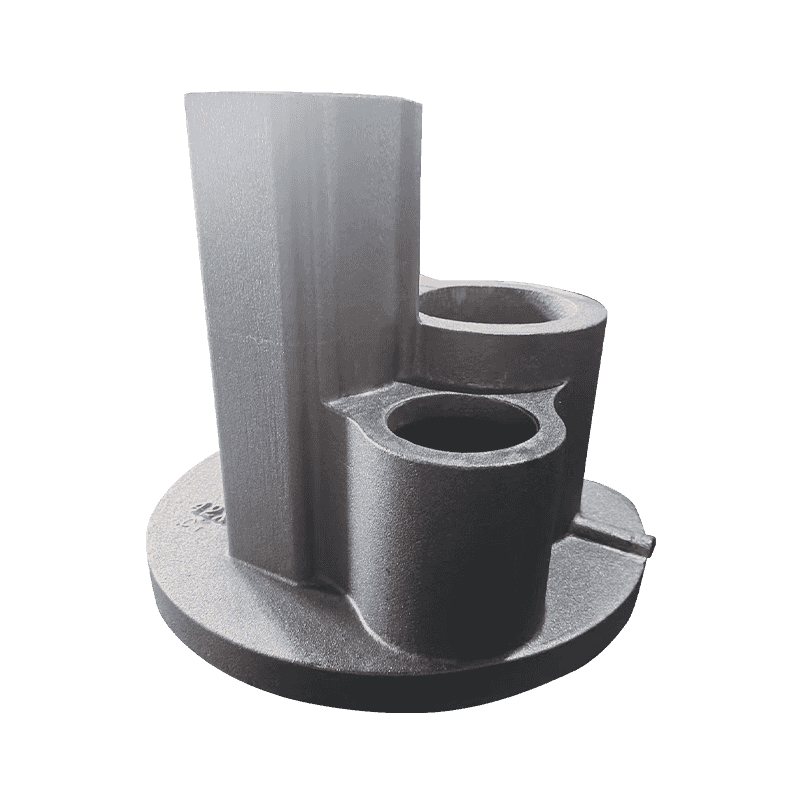
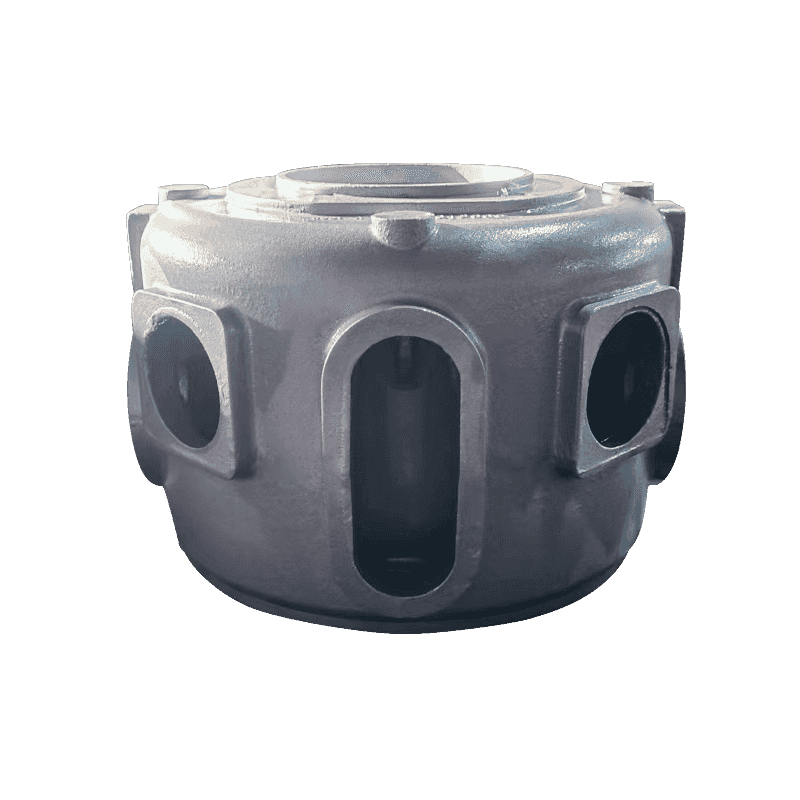
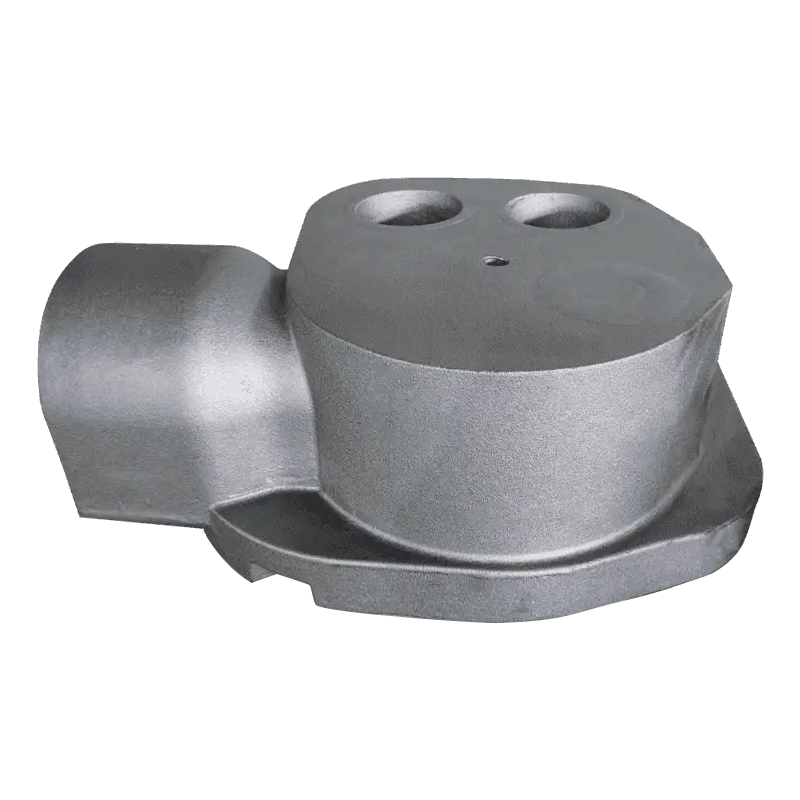
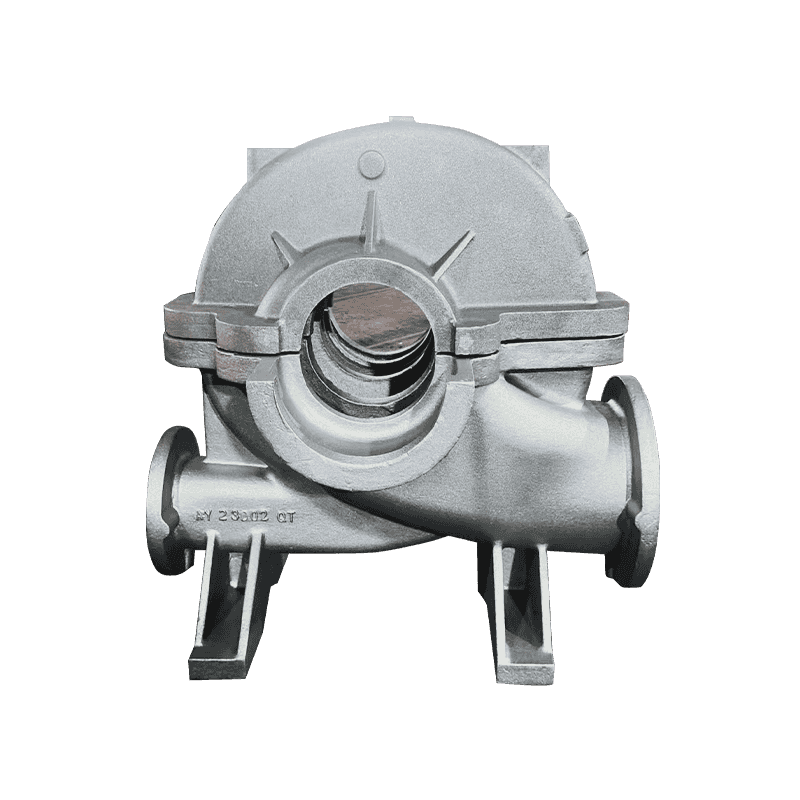
 Basınca Dayanıklı Yapılı Pompa Gövdesi Dökümü Bu pompa ve valf gövdesi sıvı akışını yönlendirir ve entegre kanallarla valfi destekler. Çok sayıda işlenmiş yüzü ve basınca dayanıklılık gereksinimleri, karbür konumu tartışmasıyla uyumlu olduğundan, onu gözden geçirilmesi gereken önemli bir öğe haline getiriyor. Ürünü Görüntüle →
Fiyat teklifi istemeden önce tedarikçinin mevcut portföyünü inceleyin. Halihazırda benzer geometri üreten bir dökümhanenin ölçülebilir bir avantajı vardır; yapabilirsin ürün yelpazesini inceleyin ve üretimdeki dökümlerin ihtiyacınız olan parçalarla eşleşip eşleşmediğine karar verin.
Uyarı. Piyasa ortalamasından gözle görülür derecede düşük bir fiyat teklifi, daha azını değil, ekstra soruları hak eder. Kontrollü şarj ile ucuz şarj arasındaki fark genellikle eriyiğe giren karbür stabilizasyon elemanlarının miktarında görülür.
Sonuç: Karbürler Yönetilebilir, Ama Sadece Siz İstiyorsanız
Sfero dökümlerde karbür oluşumu tahmin edilebilir. Yerel soğutma hızı, bileşim ve çekirdeklenme koşullarından kaynaklanır ve kasıtlı süreç tasarımıyla kontrol edilebilir. Önlemenin maliyeti makuldür: disiplinli kimya sınırları, zamanında aşılama ve gerektiğinde ısıl işlem adımı. Karbürleri geç keşfetmenin maliyeti yüksektir: hurdaya çıkan işleme, başarısız basınç testleri, makinenin aksama süresi ve tartışmalı teslimatlar.
Karbürlerle uğraşmanın en iyi zamanı desen kesilmeden ve satın alma siparişi imzalanmadan önceki zamandır. İkinci en iyi zaman, spesifikasyonu, doğrulama planını ve tedarikçinizle görüşmeyi hâlâ kontrol ettiğiniz zamandır.